أنا. نظرة عامة على المعدات
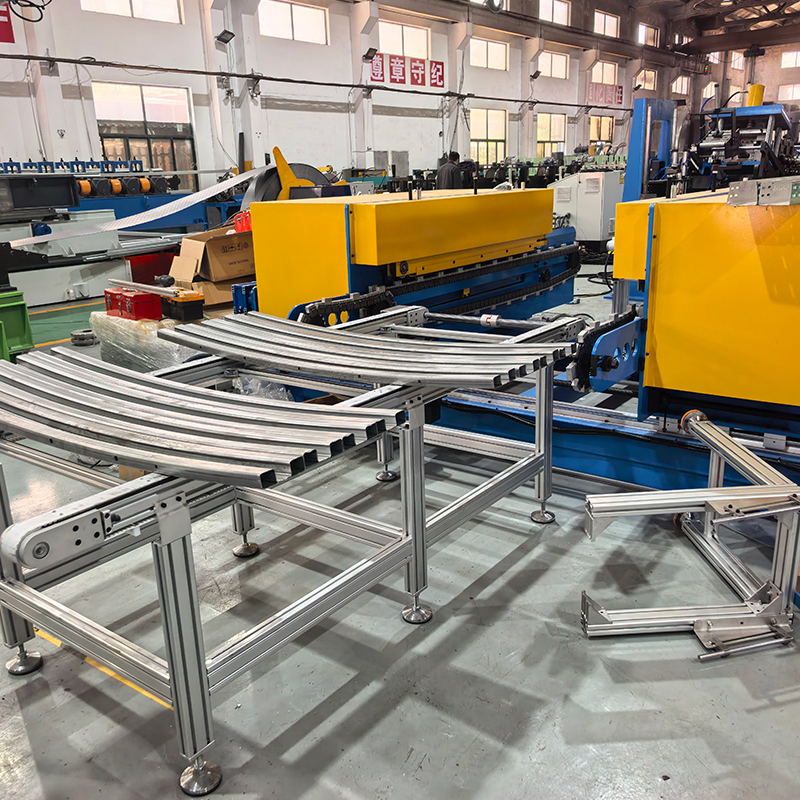
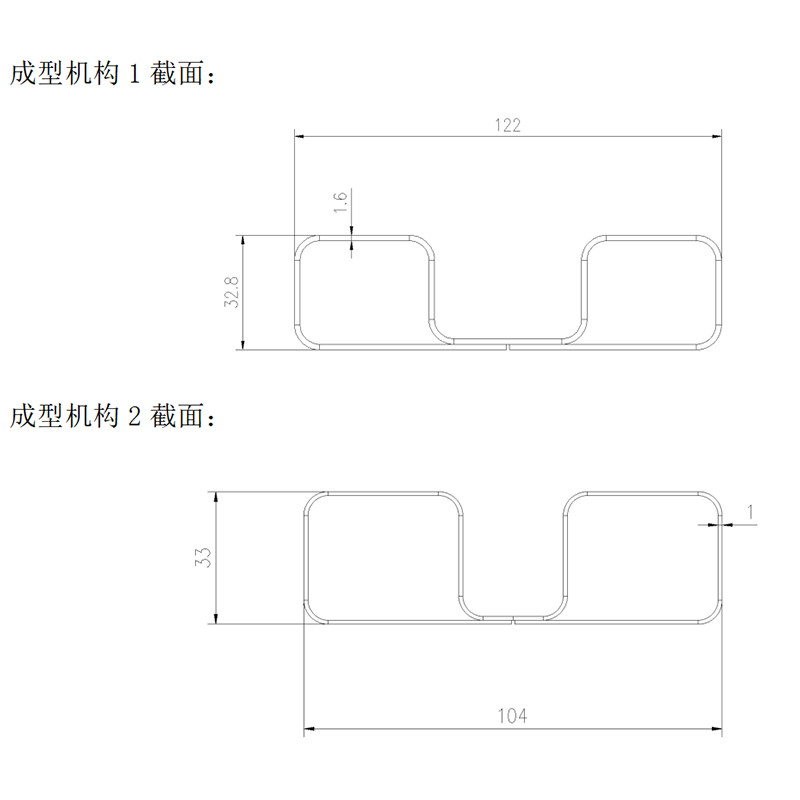
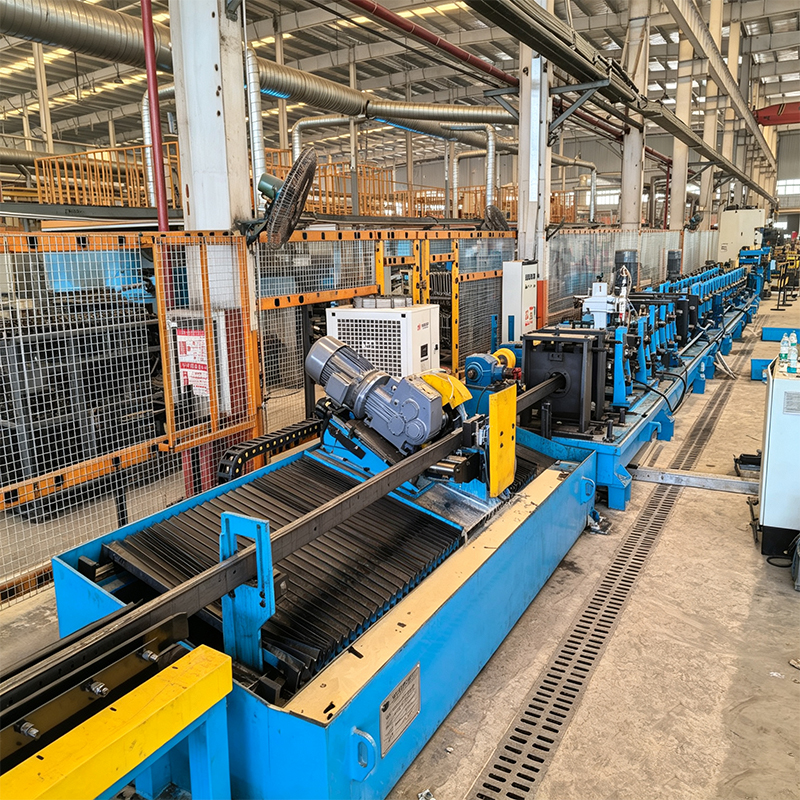
آلة تشكيل العوارض المضادة للتصادم هي خط إنتاج متخصص لتشكيل العوارض الباردة مصمم لتصنيع المكونات الهيكلية الآمنة —مثل عوارض المصد الأمامية والخلفية وصناديق امتصاص الطاقة— للمركبات التجارية والركاب. تعتبر عوارض المصد مكونات أساسية لنظام السلامة السلبي للمركبة؛ فهي تمتص طاقة التأثير من خلال التشوه أثناء الاصطدامات منخفضة السرعة، وبالتالي تحمي الهيكل الرئيسي للمركبة وسلامة ركابها. تتطلب عوارض المصد الأمامي عادةً انحناءً خطيًا ليتناسب مع تصميم الواجهة الأمامية للسيارة، في حين أن عوارض المصد الخلفي تكون عادةً عبارة عن هياكل مستقيمة. تتميز هذه المعدات بتصميم تشكيل مستقل عن الآلة المزدوجة، وتلبي في نفس الوقت متطلبات الإنتاج المتميزة للعوارض الأمامية المنحنية والعوارض الخلفية المستقيمة.
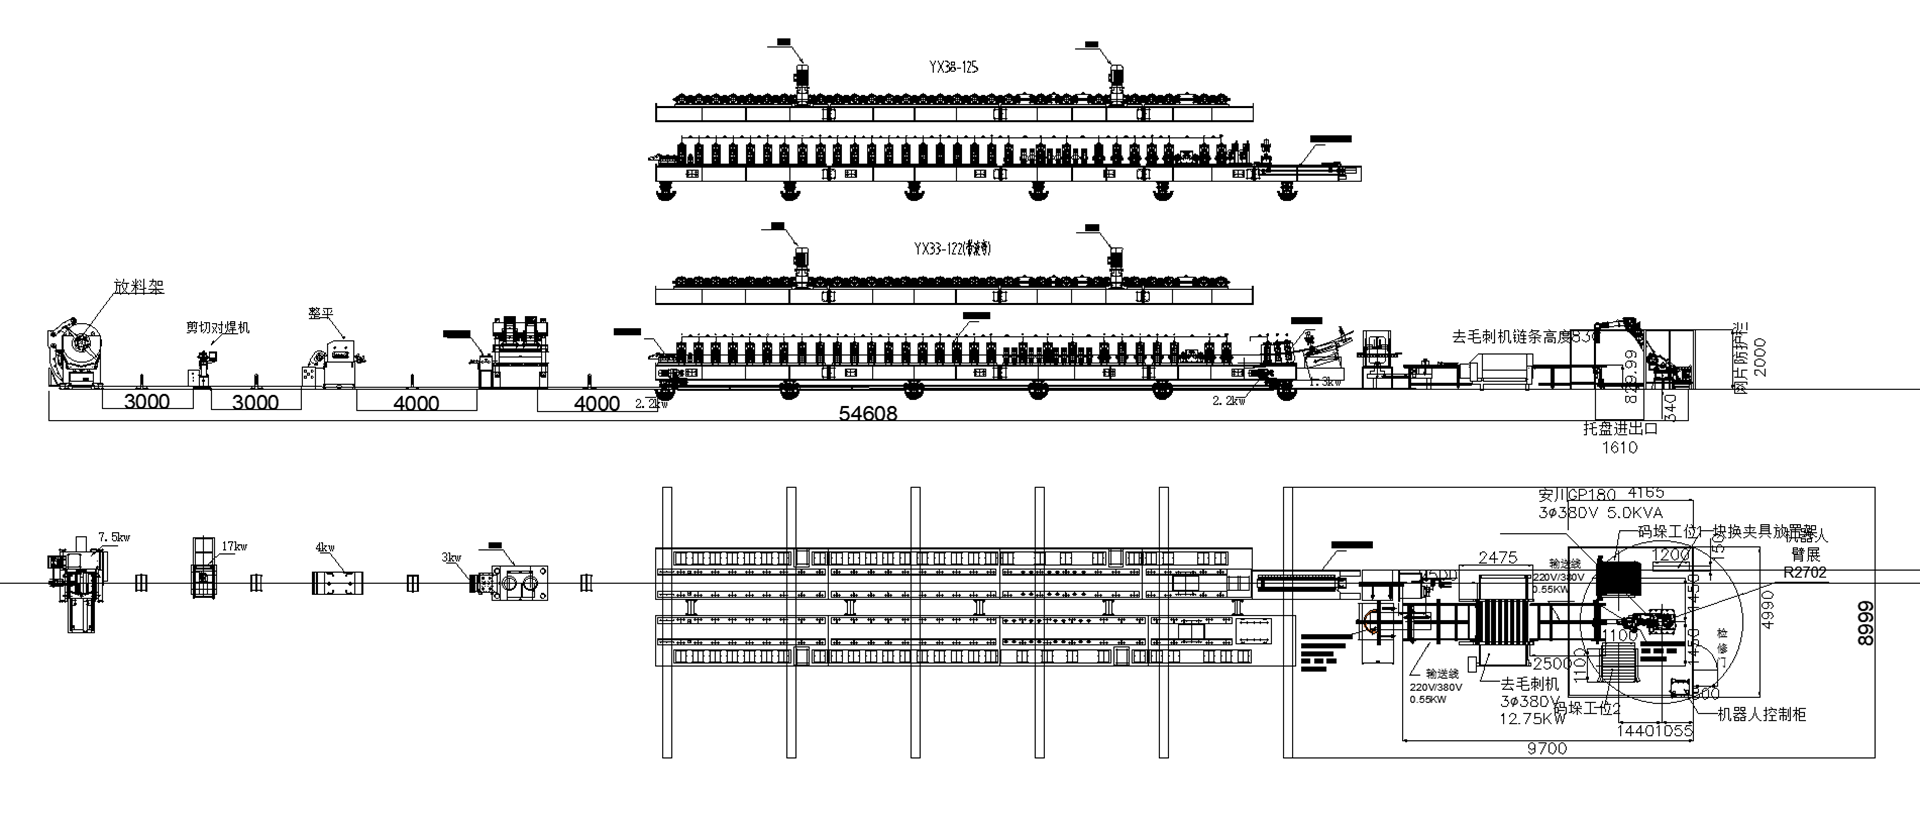
باستخدام عملية تشكيل الأسطوانة الباردة المستمرة جنبًا إلى جنب مع تقنيات اللحام بالليزر والانحناء المضمنة، تقوم المعدات بتحويل ملفات الفولاذ عالية القوة إلى عوارض مصد سيارات نهائية في سير عمل واحد مستمر. تشمل هذه العملية فك اللف والقص واللحام الطرفي والتسوية والتثقيب الهيدروليكي (مع التغذية المؤازرة) وتشكيل اللفة واللحام بالليزر والانحناء والقطع حسب الطول وإزالة الأزيز والتكديس على المنصات.
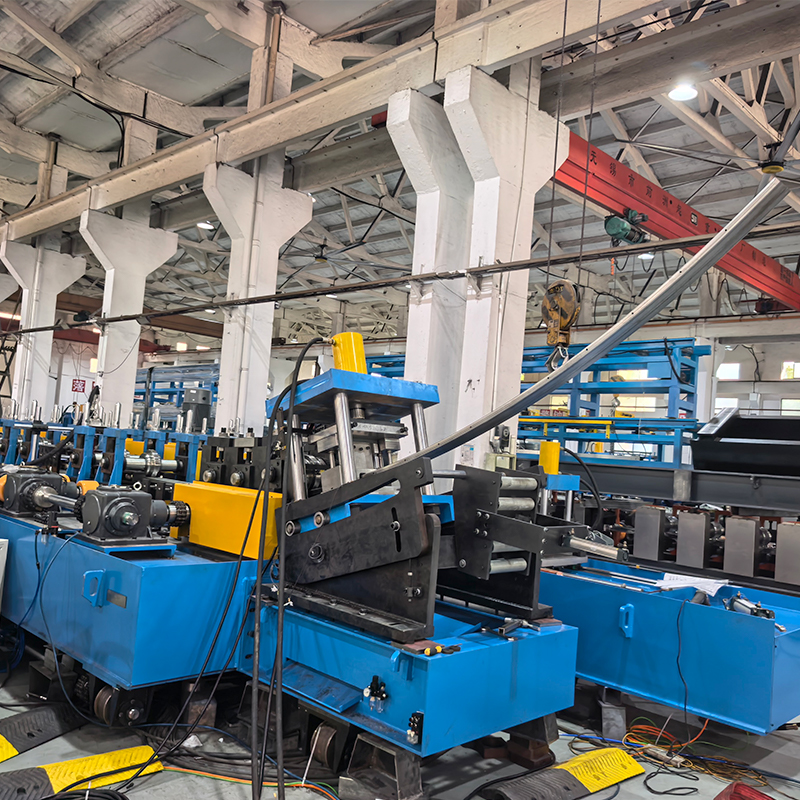
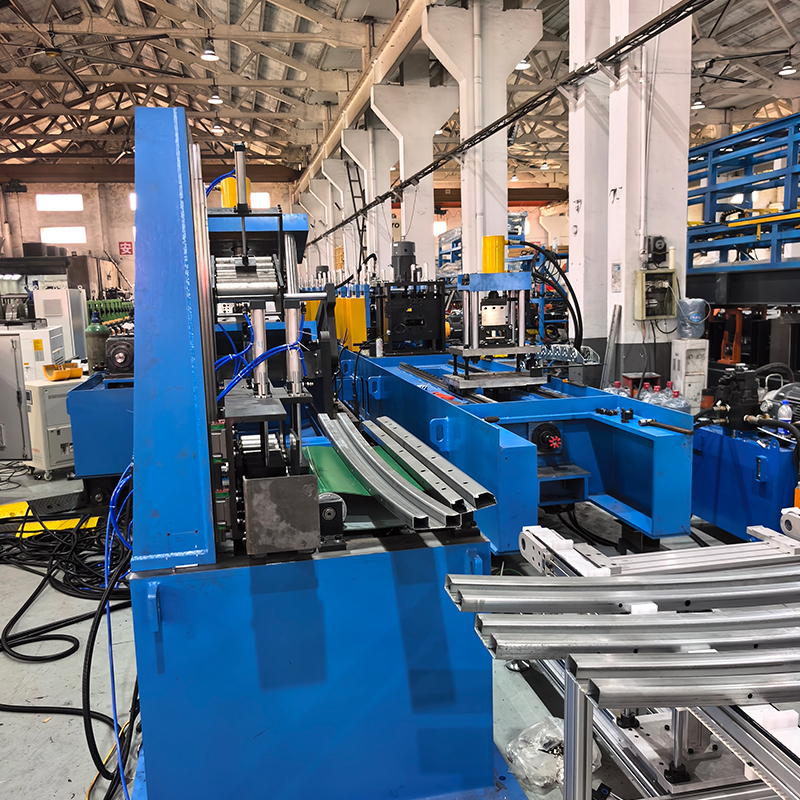
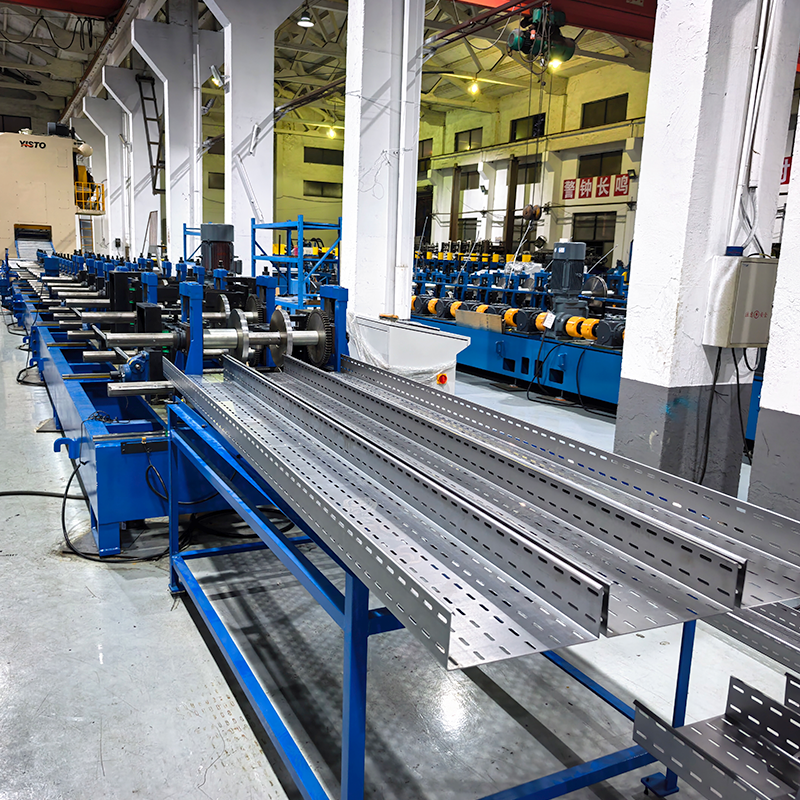
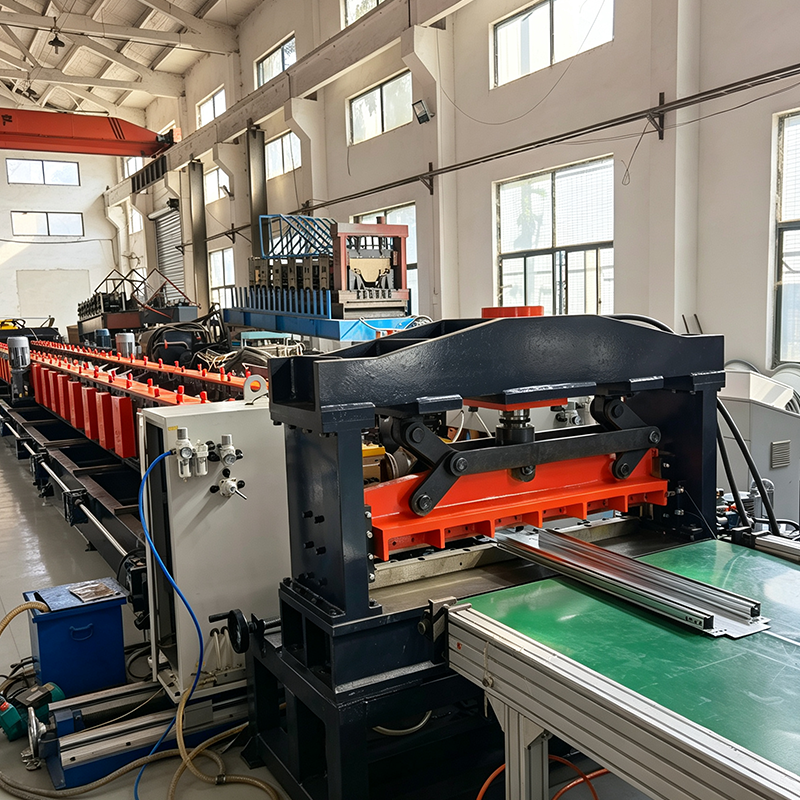
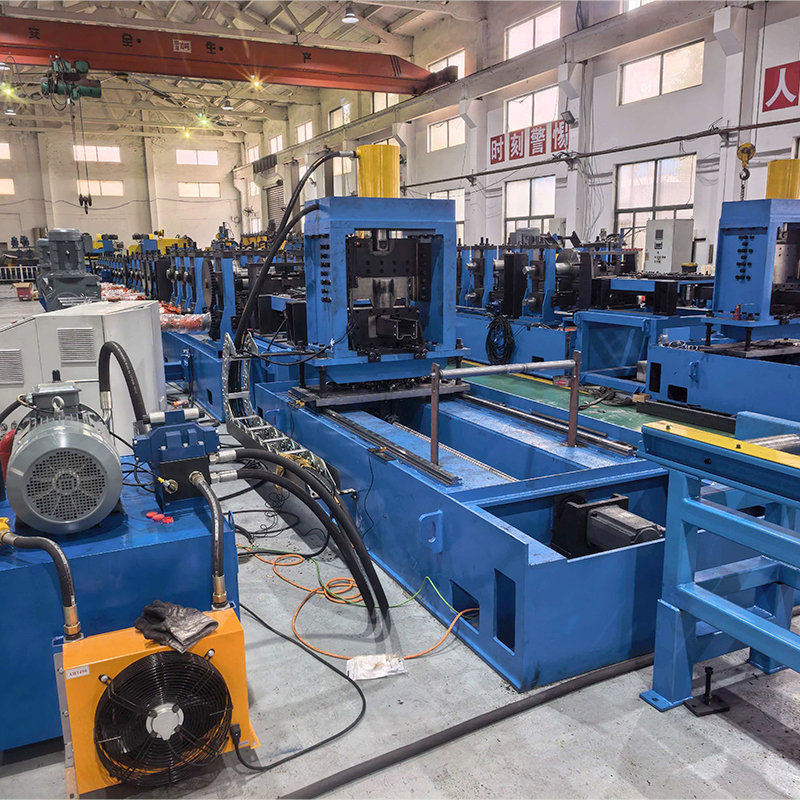
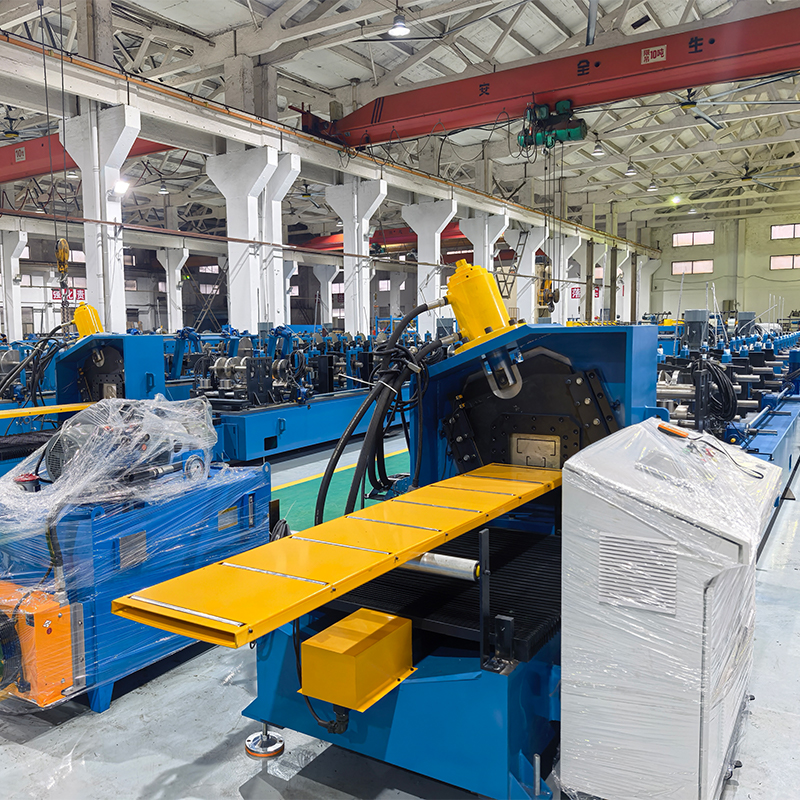
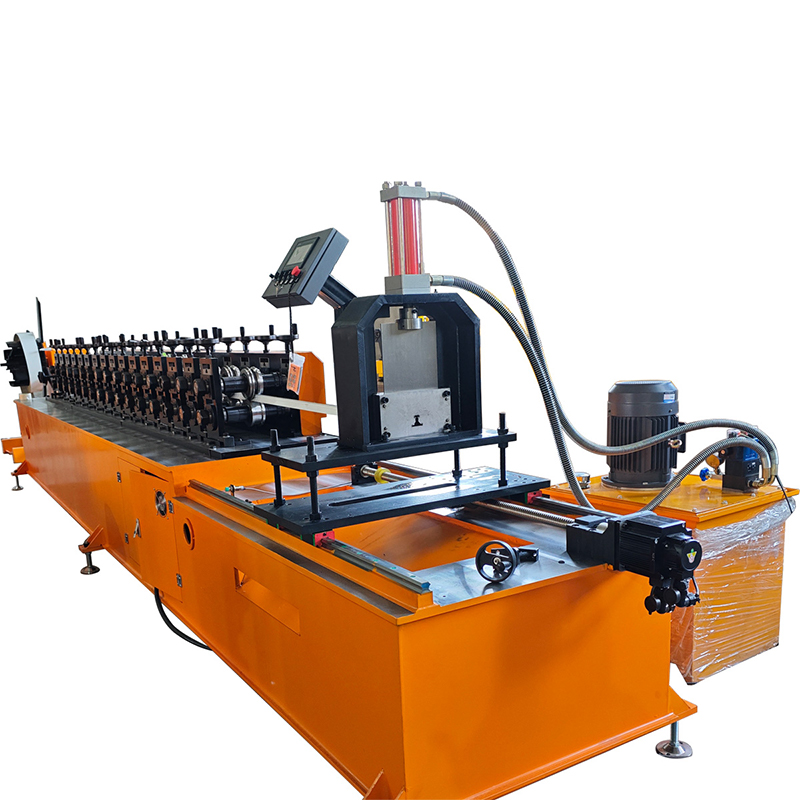
يستخدم الخط بأكمله التحكم الآلي القائم على PLC وHMI بشاشة تعمل باللمس، مما يضمن التشغيل الآلي المستمر بالكامل بدءًا من فك اللف وحتى تكديس المنتج النهائي على المنصات. يدمج النظام عدة وحدات أساسية: آلتي تشكيل مستقلتين (مثبتتين على قضبان أرضية للحركة الجانبية أثناء تغيير المنتج)، و26 محطة تشكيل دقيقة (مكملة ببكرات مساعدة)، واللحام بالليزر، والانحناء المباشر، ومكواة الرأس التركية، والتبريد بالرش، والقطع حسب الطول عن طريق التتبع المؤازر، وإزالة الأزيز، والتكديس التلقائي على المنصات. ويستخدم هيكل ناقل الحركة على شكل قوس من الحديد الزهر (مادة HT300، تم تصنيعها على مراكز CNC)، مما يضمن صلابة عالية ودقة ومتانة.
المعدات متوافقة مع الفولاذ عالي القوة (حتى 1500 ميجا باسكال)، مثل درجات DP980 وMS1300، مع قوة خضوع للمواد الخام تبلغ ≤1180 ميجا باسكال وسمك يتراوح من 1.0 مم إلى 1.6 مم. سرعة خط التشكيل هي 0–20 م/دقيقة (يتم تحديد سرعة الإنتاج الفعلية من خلال سرعة اللحام بالليزر). تسمح مجموعتان من أدوات تشكيل اللفة بالتبديل السريع بين إنتاج العوارض الأمامية المنحنية والعوارض الخلفية المستقيمة. يتطلب الخط بأكمله مشغلين اثنين فقط ويعمل كمعدات أساسية تمكن مصنعي مكونات السيارات من تحقيق إنتاج ذكي واسع النطاق لعوارض التصادم الفولاذية عالية القوة.
يتم توريد المنتجات المصنعة على هذه المعدات على نطاق واسع إلى شركات صناعة السيارات الكبرى، بما في ذلك جيلي، وسايك فولكس فاجن، وسايك ماكسوس، وشيفروليه (GM)، وولينج، وجاك.
الثاني. المزايا الأساسية ونقاط البيع
(1) تشكيل مستقل بآلتين مع حركة جانبية للأرضية والسكك الحديدية؛ تبديل مرن بين العوارض الأمامية المنحنية والعوارض الخلفية المستقيمة
وهذه هي الميزة الأساسية التي تميز هذه المعدات عن خطوط الإنتاج التقليدية ذات الوظيفة الواحدة.
يستخدم النظام آلتين تشكيل مستقلتين مثبتتين على قضبان الأرضية، مما يتيح تغيير الإنتاج عبر الحركة الجانبية. يلبي إعداد واحد متطلبات الإنتاج لكل من عوارض الاصطدام الأمامية المنحنية (الانحناء الخطي) وعوارض الاصطدام الخلفية المستقيمة:
وضع العارضة الأمامية المنحنية: بعد اكتمال تشكيل اللفة على آلة واحدة، يدخل المنتج إلى وحدة ثني خطية، حيث يتم ثنيه إلى انحناء محدد يتوافق مع تصميم الواجهة الأمامية للمركبة.
وضع العارضة الخلفية المستقيمة: بعد التشكيل باللف على الآلة الأخرى، يتم تفريغ المنتج كعارضة مستقيمة، مما يلبي متطلبات عوارض الاصطدام الخلفية.
تعمل الآلتان بشكل مستقل؛ ولا يتداخل إنتاج الشعاع المنحني والمستقيم مع بعضهما البعض ويمكن أن يحدث في وقت واحد أو يتم تبديله حسب الحاجة. يقلل تصميم حركة سكة الأرضية الجانبية بشكل كبير من أوقات التغيير ويعزز بشكل كبير معدلات استخدام المعدات.
(2) محرك علبة تروس قوس من الحديد الزهر (مادة HT300) مع تصنيع دقيق باستخدام الحاسب الآلي؛ صلابة ودقة عالية
تستخدم آلة التشكيل هيكل محرك علبة تروس قوسية من الحديد الزهر؛ القوس مصنوع من الحديد الزهر HT300 ويتم تشطيبه في مركز تصنيع CNC. يوفر الحديد الزهر عالي القوة HT300 مزايا كبيرة، بما في ذلك الصلابة العالية والمقاومة الممتازة للتشوه والتخميد الفائق للاهتزاز. يتم إكمال التصنيع في إعداد واحد على مركز CNC، مما يضمن التوازي والعمودية لجميع أسطح التثبيت ووضع أساس متين لتشغيل الخط بدقة عالية. يعمل النظام بمحرك رئيسي بقوة 37 كيلو وات (مخفض تروس سلسلة K)، ويوفر طاقة كافية لضمان معالجة مستقرة وفعالة لصفائح فولاذية عالية القوة مقاس 1.0 مم/1.6 مم عبر 26 تمريرة تشكيل.
(3) تشكيل دقيق بـ 26 تمريرة مع نظام أسطوانة مساعدة؛ خبير في تشكيل الفولاذ عالي القوة
يستخدم عملية تشكيل الأسطوانة الباردة التدريجية متعددة التمريرات والتي تتميز بـ 26 تمريرة تشكيل وسلسلة من الأسطوانات المساعدة. تم تصميم تخطيط التشكيل المكون من 26 تمريرة علميًا؛ من خلال خوارزميات دقيقة تعمل على تحسين تصميم القالب ومعلمات التشكيل، يتم ثني صفائح الفولاذ عالية القوة (قوة الخضوع ≤ 1180 ميجا باسكال) تدريجيًا في المقطع العرضي القياسي لعارضة الاصطدام. يعمل التشكيل التدريجي متعدد التمريرات على تقليل تركيز إجهاد المادة بشكل فعال، مما يضمن أبعادًا مقطعية مستقرة وزوايا دقيقة.
مادة العمود: 40Cr (مطفأ ومقسى، HB 220–260)، مما يوفر خواص ميكانيكية شاملة ممتازة.
قطر العمود: Φ80 مم؛ تتم معالجته عن طريق الخراطة باستخدام الحاسب الآلي والطحن الأسطواني لضمان الحد الأدنى من الانحراف الدائري.
أدوات تشكيل اللفائف: مجموعتان (واحدة لكل من العوارض الأمامية والخلفية).
مادة اللفة: Cr12MoV (مطفأ، HRC 58–62).
طريقة معالجة اللفة: الخراطة باستخدام الحاسب الآلي، مما يضمن الحد الأدنى من الانحراف الدائري والشعاعي.
الفواصل: لتقليل الانحراف على كل عمود لفة، يتم تصنيع الفواصل من أنابيب ذات جدران سميكة لضمان تفاوتات صارمة في الشكل والموضع وتعظيم مساحة التلامس مع اللفات؛ يتميز التجويف الداخلي بخلوص يتناسب مع عمود اللفة.
(4) اللحام بالليزر؛ قوة اللحام ≥ 95% من المادة الأساسية.
يدمج الجهاز نظام لحام بالليزر عبر الإنترنت لإجراء لحام ليزر مستمر على شبكة شعاع الاصطدام وحوافه بعد تشكيل اللفة. يوفر اللحام بالليزر مزايا كبيرة، بما في ذلك كثافة الطاقة العالية، وسرعات اللحام السريعة، والحد الأدنى من المنطقة المتأثرة بالحرارة. يكون خط اللحام الناتج ناعمًا وموحدًا، مع قوة تتجاوز 95% من المادة الأساسية، مما يضمن عدم تمزق اللحام أثناء الاصطدام. تتم مزامنة سرعة اللحام مع سرعة التشكيل، ويتم تحديد معدل الإنتاج النهائي بواسطة سرعة اللحام بالليزر.
(5) ثني القوس عبر الإنترنت؛ مطابقة دقيقة للانحناء للحزمة الأمامية.
لتلبية متطلبات الشكل المنحني لعارضة الاصطدام الأمامية، تم تجهيز المعدات بوحدة ثني القوس عبر الإنترنت. بعد تشكيل اللفة واللحام بالليزر، يتم ثني شكل الشعاع الأمامي إلى الانحناء المحدد بواسطة جهاز الثني عبر الإنترنت. تتم عملية الانحناء بشكل آلي بالكامل، مما يوفر انحناءً دقيقًا يمكن التحكم فيه ويتناسب تمامًا مع التصميم الأمامي للسيارة. يؤدي هذا إلى التخلص من الحاجة إلى التثبيت الثانوي، أو معدات الثني المستقلة، أو مناولة المواد الوسيطة.
(6) رأس تقويم على الطراز التركي + تبريد بالرش لضمان الجودة
رأس تقويم على الطراز التركي: يخضع شعاع الاصطدام المشكل لتقويم خطي عبر رأس على الطراز التركي، مما يزيل بشكل فعال الانحناء الطولي والتشوه الالتوائي الناتج أثناء عملية التشكيل.
نظام التبريد بالرش: يتم تركيب وحدات التبريد بالرش في كل محطة لفة للتحكم بشكل فعال في ارتفاع درجة الحرارة أثناء تشكيل الفولاذ عالي القوة، مما يضمن دقة التشكيل وإطالة عمر الأداة.
واقي الأمان على جانب القيادة: يتم تركيب واقي أمان على جانب القيادة لضمان السلامة التشغيلية.
(7) التثقيب بالتغذية المؤازرة + القطع بطول ثابت (الدقة ±0.5 مم)
التثقيب الهيدروليكي (التغذية المؤازرة): يضمن نظام المؤازرة تحديد المواقع بدقة من أجل التثقيب الدقيق لثقوب التثبيت وفتحات التوصيل والميزات الأخرى الموجودة على عارضة الاصطدام.
القطع بطول ثابت: يحقق القطع بطول ثابت مع تتبع مؤازر تفاوتًا في الطول قدره ±0.5 مم.
طحن النتوءات: تضمن عملية إزالة النتوءات المضمنة بعد القطع حوافًا ناعمة للمنتج النهائي، مما يلغي الحاجة إلى المعالجة اللاحقة.
(8) نظام القص واللحام للإنتاج المستمر دون توقف
مجهزة بنظام القص واللحام الذي يقوم تلقائيًا بقص ولحام الملف الجديد بالملف القديم عند نفاد الملف الحالي. بفضل نظام فك اللفائف، يتيح هذا الإنتاج المستمر الحقيقي دون إيقاف الماكينة، مما يلغي تمامًا وقت التوقف المرتبط بتغييرات اللفائف ويزيد بشكل كبير من استخدام المعدات.
(9) التكديس التلقائي بالكامل للحصول على مخرجات أنيقة
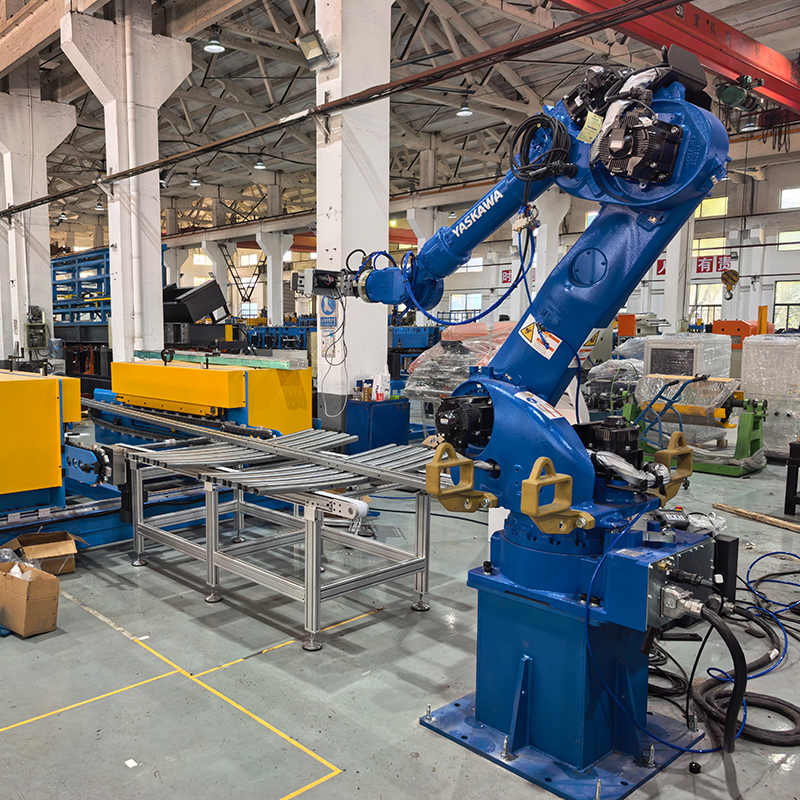
مجهزة بنظام تكديس أوتوماتيكي بالكامل؛ يتم نقل عوارض التصادم النهائية تلقائيًا إلى محطة التكديس. يتم تكديسها بشكل أنيق ومنظم وفقًا لبرنامج محدد مسبقًا. إن التكديس اليدوي غير ضروري، مما يقلل بشكل كبير من كثافة العمالة ويتيح سير العمل "المباشر للتخزين".
(10) التحكم الذكي لسهولة التشغيل
يتيح التحكم التلقائي الكامل في PLC باستخدام واجهة HMI التي تعمل باللمس الإدارة الرقمية للعملية بأكملها. يمكن للمشغلين ضبط المعلمات مثل سرعة الإنتاج وطول القطع بلمسة واحدة. توفر المعدات وضعي التشغيل اليدوي والأوتوماتيكي لتلبية احتياجات الإنتاج المختلفة. ويتميز بأنظمة المراقبة والتحذير من الأخطاء في الوقت الفعلي، وتشغيل الإنذارات تلقائيًا وعرض سبب أي عطل. يتطلب الخط بأكمله مشغلين اثنين فقط.
ثالثا. المعايير الفنية
معلمة العنصر
المواد القابلة للتطبيق: فولاذ عالي القوة يصل إلى 1500 ميجا باسكال (على سبيل المثال، DP980، MS1300)
قوة إنتاج المواد الخام ≤1180 ميجا باسكال
سمك المادة: 1.0 مم / 1.6 مم
هيكل آلة التشكيل: غلاف من الحديد الزهر مع محرك علبة التروس
مادة الغلاف: HT300 (مُصنّعة على مراكز CNC)
وحدات التشكيل: آلتان تشكيل مستقلتان (مثبتتان على قضبان الأرضية للحركة الجانبية/تغيير الأدوات)
قوة المحرك الرئيسي: 37 كيلو وات (مخفض تروس سلسلة K)
سرعة الخط: 0–20 م/دقيقة (السرعة النهائية يتم تحديدها بواسطة سرعة اللحام بالليزر)
عدد مرات إتمام عملية التشكيل: 26 مرة
مادة العمود 40Cr (مطفأة ومقواة؛ HB220–260)
قطر العمود: Φ80 مم (CNC دوار وأرضي أسطواني)
مجموعات أدوات اللف: مجموعتان
مادة اللفة Cr12MoV (مصلبة؛ HRC58–62)
طريقة تصنيع الأسطوانات: الخراطة باستخدام الحاسب الآلي (ضمان التحكم في الانحراف الدائري والشعاعي)
الفواصل: مصنوعة من أنابيب ذات جدران سميكة (تضمن التفاوتات الهندسية)
آلية فرد الشعر: رأس فرد الشعر على الطريقة التركية
نظام التبريد: جهاز تبريد بالرش مثبت عند كل تمريرة لفة
واقيات السلامة: أغطية واقية مثبتة على جانب القيادة
طريقة اللحام: اللحام بالليزر المضمن (القوة ≥ 95% من المادة الأساسية)
دقة القطع: تفاوت الطول ±0.5 مم
نظام التحكم: التحكم الآلي بالكامل PLC
المشغلون 2 شخص
السادس. عملية الإنتاج
فك اللفائف وتغذيتها → القص واللحام التناكبي → التسوية → التثقيب الهيدروليكي (التغذية المؤازرة) → التشكيل بالدرفلة → اللحام بالليزر → ثني القوس (العارضة الأمامية) / إخراج العارضة المستقيمة (العارضة الخلفية) → القطع حسب الطول → إزالة النتوءات → التكديس على المنصات
وصف خطوة العملية
فك اللفائف والتغذية: قم بتحميل لفائف فولاذية فائقة القوة على جهاز فك اللفائف لتغذية المواد بشكل مستقر.
القص واللحام الطرفي: قص ولحام طرفي الملفات القديمة والجديدة تلقائيًا لتمكين الإنتاج المستمر دون إيقاف الخط.
التسوية: تسوية دقيقة باستخدام جهاز تسوية متعدد الأسطوانات للتخلص من الإجهاد الداخلي للمواد.
التثقيب الهيدروليكي (التغذية المؤازرة): تحديد المواقع بدقة يتم التحكم فيها بواسطة المؤازرة من أجل التثقيب الدقيق لثقوب التثبيت وفتحات التوصيل وما إلى ذلك.
تشكيل الأسطوانة: تشكيل الأسطوانة الباردة التدريجي على 26 مرحلة (بالإضافة إلى الأسطوانات المساعدة) لتشكيل المقطع العرضي لحزمة الاصطدام تدريجيًا.
اللحام بالليزر: اللحام المستمر بالليزر في الخط؛ قوة خط اللحام ≥ 95% من المادة الأساسية.
الانحناء القوسي / العارضة المستقيمة: الانحناء القوسي الخطي للعوارض الأمامية (يتوافق مع انحناء مقدمة السيارة) / خرج العارضة المستقيمة للعوارض الخلفية.
القطع حسب الطول: عملية القطع حسب الطول بواسطة سيرفو بدقة ±0.5 مم.
إزالة النتوءات: إزالة النتوءات بشكل خطي لضمان حواف ناعمة على المنتج النهائي.
التكديس على المنصات: التكديس التلقائي والإنتاج المنظم للمنتجات النهائية.
الخامس. مجالات التطبيق
تُستخدم عوارض التصادم التي تنتجها معدات تشكيل الدرفلة الباردة على نطاق واسع في المجالات التالية:
عوارض الاصطدام الأمامية والخلفية لمركبات الركاب: عوارض الاصطدام الأمامية والخلفية لسيارات السيدان وسيارات الدفع الرباعي وسيارات الدفع الرباعي متعددة الأغراض (تتطلب العوارض الأمامية انحناءً خطيًا لتتناسب مع تصميم الواجهة الأمامية للمركبة، بينما تتميز العوارض الخلفية بهيكل مستقيم).
المركبات التي تعمل بالطاقة الجديدة (NEVs): عوارض تصادم أمامية وخلفية للمركبات الكهربائية والهجينة (تصميمات خفيفة الوزن مصممة خصيصًا لنماذج المركبات التي تعمل بالطاقة الجديدة).
المركبات التجارية: عوارض حماية أمامية للشاحنات والحافلات (يضمن الفولاذ عالي القوة السلامة من الاصطدام في ظل ظروف التحميل الثقيل).
عوارض حماية الأبواب من الصدمات: هياكل حماية من الصدمات الجانبية تقع داخل أبواب السيارة.
صناديق التصادم: أجهزة امتصاص الطاقة موضوعة على طرفي شعاع التصادم.
الأعمدة B ومكونات السلامة الهيكلية الأخرى: تعتبر تقنية تشكيل اللفائف الفولاذية عالية القوة مناسبة أيضًا لتصنيع الهياكل الحاملة للأحمال الرئيسية مثل الأعمدة B والألواح المتأرجحة.
السادس. توقعات السوق
بفضل التطور المستمر لصناعة السيارات العالمية ولوائح السلامة الصارمة بشكل متزايد، يشهد سوق معدات التشكيل بالدرفلة الباردة لعوارض تصادم السيارات نموًا مطردًا.
الاتجاه نحو تطبيقات الفولاذ عالي القوة: يصل الفولاذ المتقدم عالي القوة (AHSS) المستخدم في أجزاء السيارات المشكلة على البارد إلى مستويات قوة تصل إلى 1180 ميجا باسكال. تُستخدم هذه المواد في المقام الأول للمكونات الحرجة للسلامة —مثل عوارض الاصطدام، والأعمدة B، والألواح المتأرجحة— مما يعزز بشكل كبير سلامة حوادث المركبات. يعد DP1180 حاليًا أعلى درجة قوة من الفولاذ ثنائي الطور المدرفل على البارد في الإنتاج الضخم وفقًا للمعايير الوطنية ويُستخدم على نطاق واسع في قطاع المركبات التي تعمل بالطاقة الجديدة. MS1180، وهو فولاذ عالي القوة للتشكيل البارد، يلبي المتطلبات الفنية للتشكيل باللف ويستخدم على نطاق واسع لتصنيع المكونات الهيكلية الآمنة مثل الألواح المتأرجحة وعوارض التصادم.
متطلبات مزدوجة للخفة والسلامة: مقابل كل انخفاض بنسبة 10% في وزن السيارة، ينخفض استهلاك الوقود بنسبة 7% وتتحسن كفاءة استهلاك الوقود بنسبة 5.5%. يقلل الفولاذ عالي القوة من وزن المكونات واستهلاك الوقود، مما يمثل الاتجاه المستقبلي لتطوير الفولاذ الهيكلي. تتيح تقنية تشكيل اللفائف بدون قوالب للفولاذ عالي القوة قفزة كبيرة في قوة المواد للهياكل الحاملة للأحمال الرئيسية —مثل عوارض الاصطدام وألواح الروك وأغطية البطاريات— مما يحقق خفة الوزن مع تعزيز أداء السلامة من الاصطدام بشكل كبير.
اتجاه التشكيل بالدرفلة الباردة ليحل محل الختم الساخن: بالمقارنة مع الختم الساخن، فإن التشكيل بالدرفلة الباردة يلغي الحاجة إلى أفران التسخين وأنظمة تبريد القوالب، مما يقلل من استهلاك الطاقة بأكثر من 60% ويتجنب تكاليف الصيانة العالية المرتبطة بقوالب الختم الساخن. يمنع ذلك مشاكل مثل تقشر الأكسدة وإزالة الكربون، مما يؤدي إلى سطح أملس والتصاق طلاء فائق. ومع عدم وجود انبعاثات للعادم، فإنه يخلق بيئة أفضل لورشة العمل ويتماشى مع الاتجاه نحو "المصانع الخضراء".
معايير الصناعة والابتكار التكنولوجي: تُستخدم تقنية التشكيل باللف بشكل شائع لتصنيع مكونات هيكل السيارة الرئيسية، بما في ذلك عوارض الاصطدام والمصدات وقضبان المقاعد والألواح المتأرجحة. تتميز تقنية التشكيل بالدرفلة الباردة بكفاءة الإنتاج العالية والدقة والتكاليف المنخفضة، وهي تقنية تشكيل الصفائح المعدنية الموفرة للمواد والطاقة. وقد تقدمت العديد من شركات تصنيع مكونات السيارات ببراءات اختراع تتعلق بخطوط إنتاج تشكيل اللفائف لعوارض التصادم في السيارات. لقد خدمت شركات مثل شنغهاي سيهوا العديد من شركات صناعة السيارات الرئيسية، مما ساعد على تعزيز كفاءة إنتاج شعاع التصادم بنسبة 40% وخفض معدل الخردة إلى أقل من 0.3%.
السابع. الخدمة والدعم
تصميم الحلول: اختيار المعدات المخصصة وتخطيط خط الإنتاج بناءً على رسومات منتجات العملاء ومتطلبات السعة والأسواق المستهدفة.
التصنيع المخصص: دعم التخصيص غير القياسي، مع التحكم الكامل في العملية بدءًا من تصميم اللفة وحتى التصنيع الكامل للخط.
التركيب والتشغيل: يتم توفير التدريب على التركيب والتشغيل والتشغيل في الموقع من قبل المهندسين لضمان بدء الإنتاج السريع.
دعم ما بعد البيع: استشارة فنية طويلة الأمد وتوريد قطع الغيار؛ يحمل المهندسون تأشيرات صالحة ومتاحون للخدمة في الموقع في جميع أنحاء العالم في أي وقت.
التحسين المستمر: تتوفر خدمات تعديل المعدات ورفع مستوى القدرات للتكيف مع احتياجات الإنتاج المتغيرة.
ثامناً. لماذا تختارنا
ما يقرب من 20 عامًا من الخبرة في التصنيع: تكنولوجيا ناضجة وعمليات محسنة وجودة موثوقة.
تشكيل مستقل ثنائي الوحدة + تغيير أدوات الأرضية والسكك الحديدية: يتعامل مع كل من ثني قوس العارضة الأمامية والتشكيل المستقيم للعارضة الخلفية على آلة واحدة؛ الحركة الجانبية السريعة لتغيير الأدوات تلغي الحاجة إلى الاستثمار الزائد.
خبير تشكيل الفولاذ عالي القوة للغاية: متوافق مع الفولاذ عالي القوة للغاية الذي يتمتع بقوة خضوع تصل إلى 1180 ميجا باسكال (على سبيل المثال، DP980، MS1300).
غلاف من الحديد الزهر ومحرك علبة التروس: مادة HT300 مع التصنيع الدقيق باستخدام الحاسب الآلي تضمن صلابة عالية ودقة عالية وعمر خدمة طويل.
تشكيل دقيق على 26 مرحلة + بكرات مساعدة: يضمن أبعاد مقطعية دقيقة ومستقرة ودقة تشكيل عالية.
اللحام بالليزر: قوة لحام التماس ≥95% من المادة الأساسية؛ الحد الأدنى من المنطقة المتأثرة بالحرارة؛ منتج جاهز للاستخدام مباشرة بعد اللحام.
الانحناء القوسي الخطي: يتطابق انحناء العارضة الأمامية بدقة مع تصميم الواجهة الأمامية للمركبة؛ ويتم إكمال الانحناء القوسي بشكل متزامن مع عملية التشكيل.
رأس تقويم على الطراز التركي + تبريد بالرش: دقة تقويم عالية مقترنة بالتحكم في درجة الحرارة تضمن ضمان الجودة المزدوجة.
الإنتاج المستمر الآلي بالكامل: القص واللحام المستمر، وقطع التتبع المؤازر (±دقة 0.5 مم)، والتكديس التلقائي؛ يتطلب مشغلين اثنين فقط.
الشركة المصنعة المباشرة: لا يوجد وسطاء؛ تقدم قيمة ممتازة من حيث التكلفة والأداء.
شبكة الخدمة العالمية: المهندسون يحملون جميع التأشيرات اللازمة؛ قدرات الاستجابة السريعة.
 إنجليزي