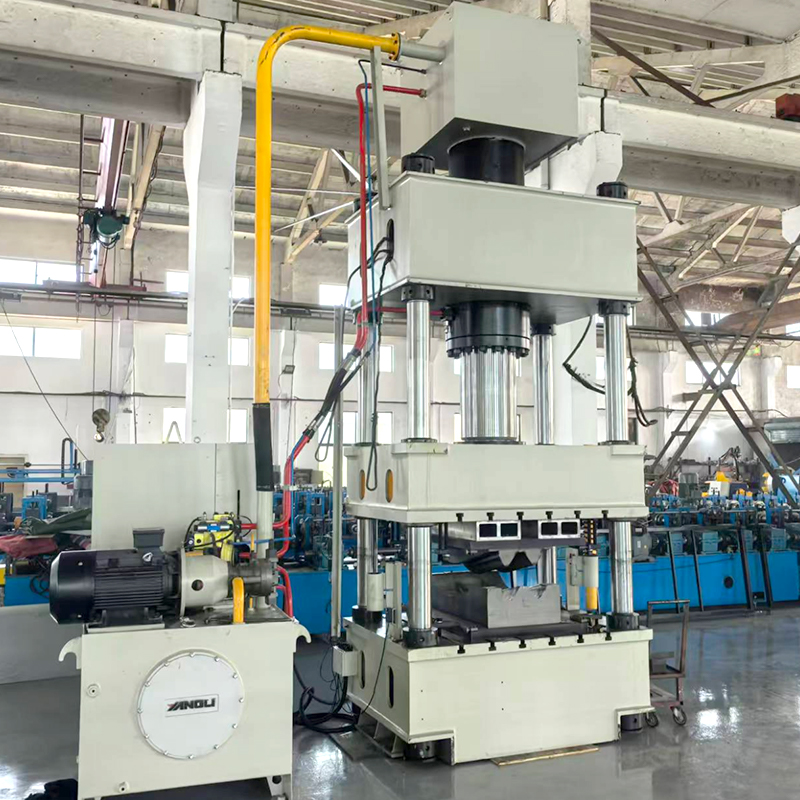
نظرة عامة على المعدات
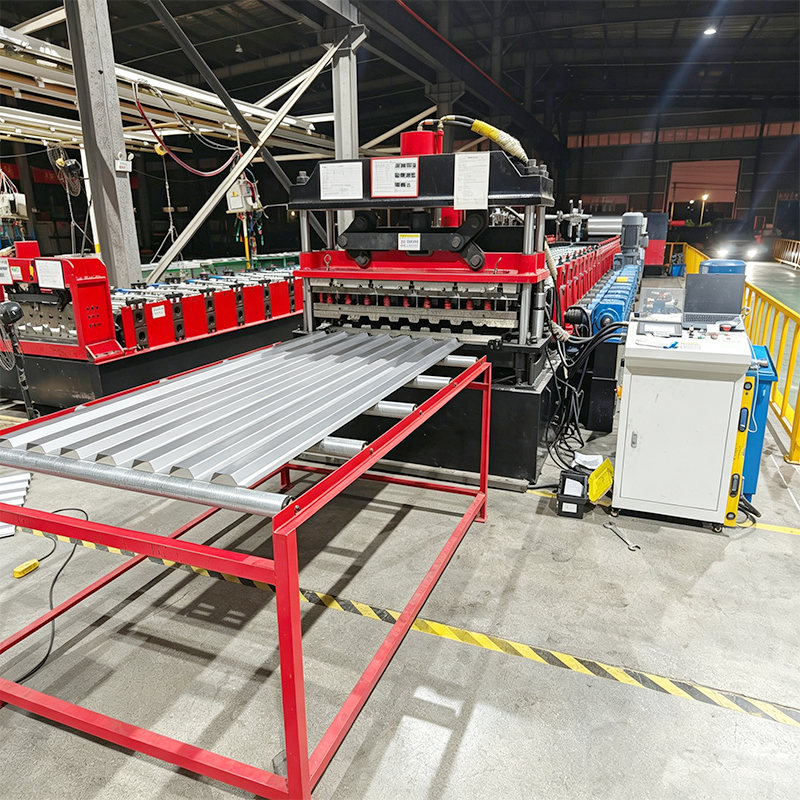
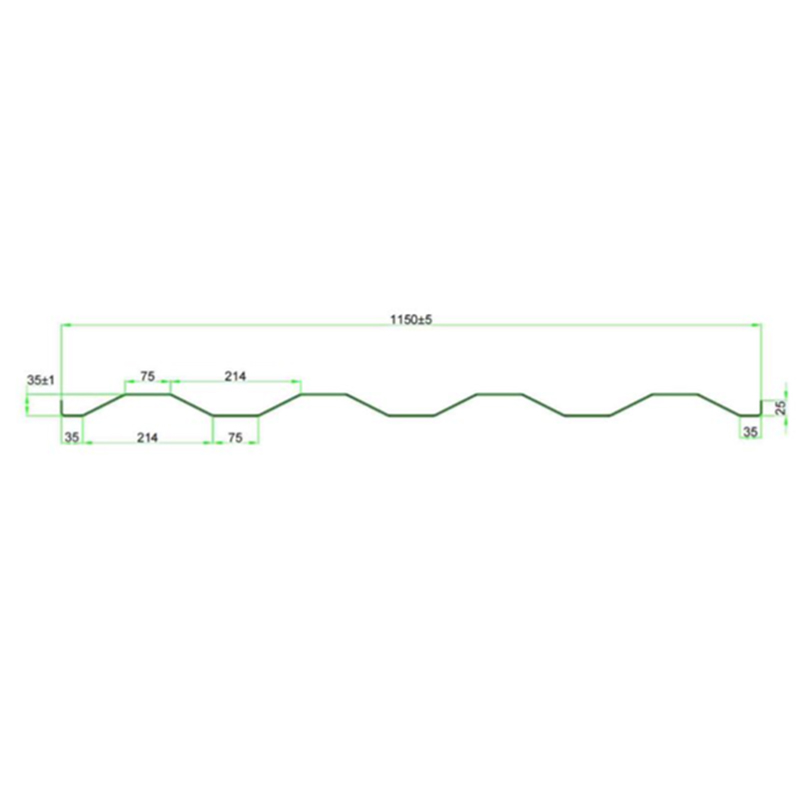
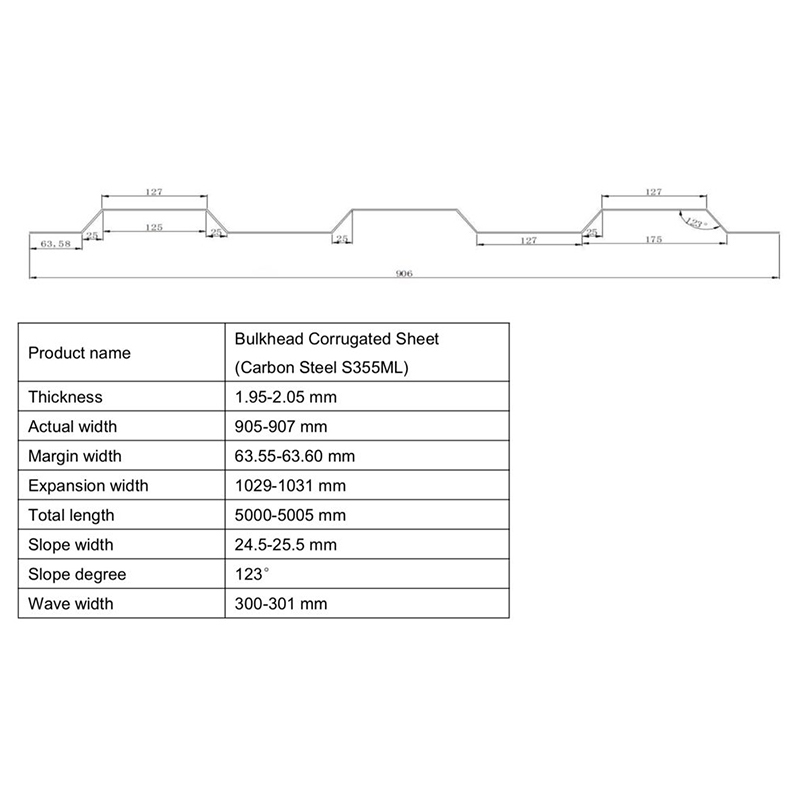
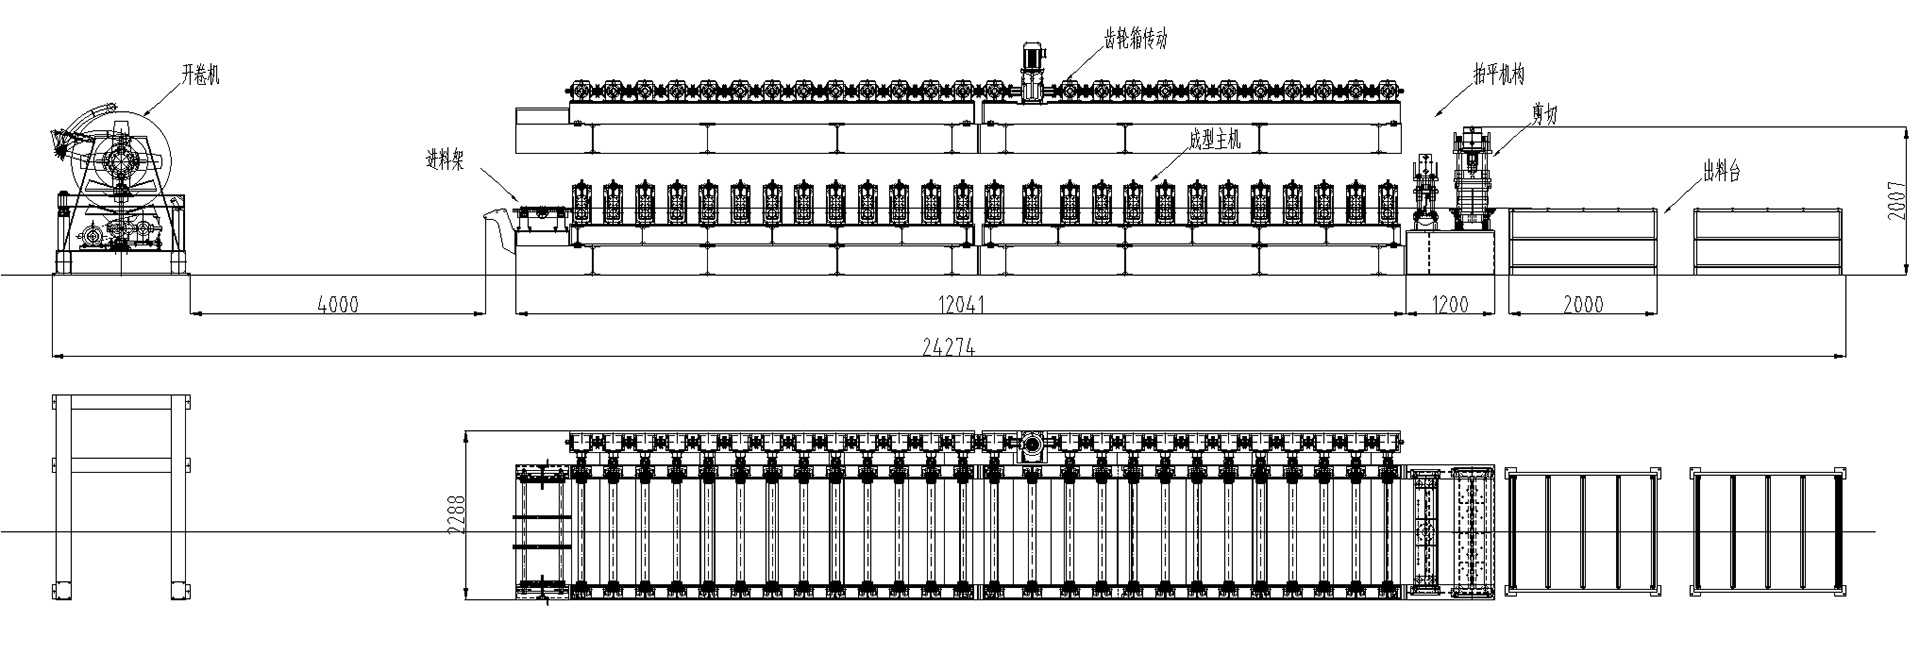
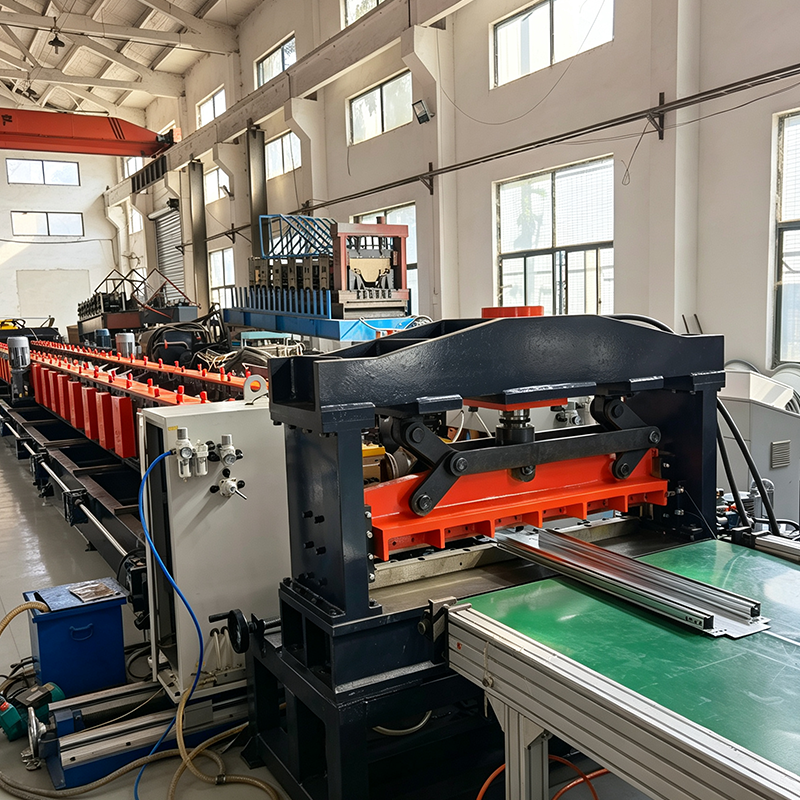
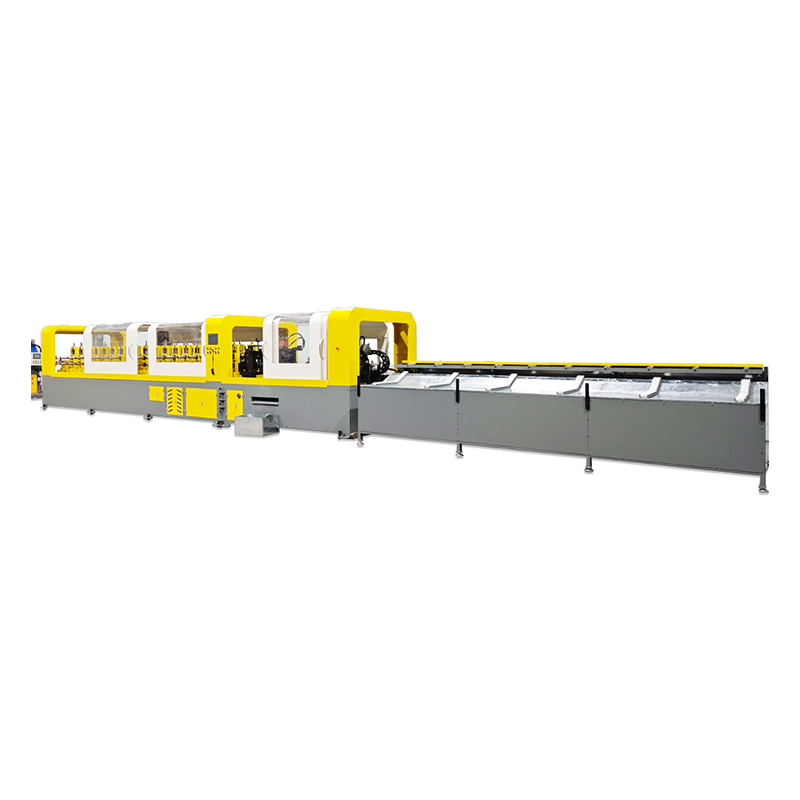
آلة تشكيل هيكل الشاحنة هي خط إنتاج متخصص في تشكيل اللفائف الباردة مصمم لتصنيع الألواح الجانبية وألواح الأرضيات وألواح الحاويات للشاحنات والمقطورات وشبه المقطورات. تشكل هذه الألواح مكونات هيكلية أساسية لجسم الشحن؛ حيث تحدد تسطيحها وقوتها ودقتها الأبعادية بشكل مباشر قدرة تحمل الحمولة وعمر الخدمة والجودة الجمالية لجسم السيارة. باستخدام عملية تشكيل الأسطوانة الباردة المستمرة، تقوم المعدات بتحويل الملفات المعدنية إلى ألواح نهائية في سير عمل واحد مؤتمت بالكامل —يشمل فك اللف، والتغذية الموجهة، وتشكيل الأسطوانة، والقص حسب الطول، والتفريغ على منصات الدعم.
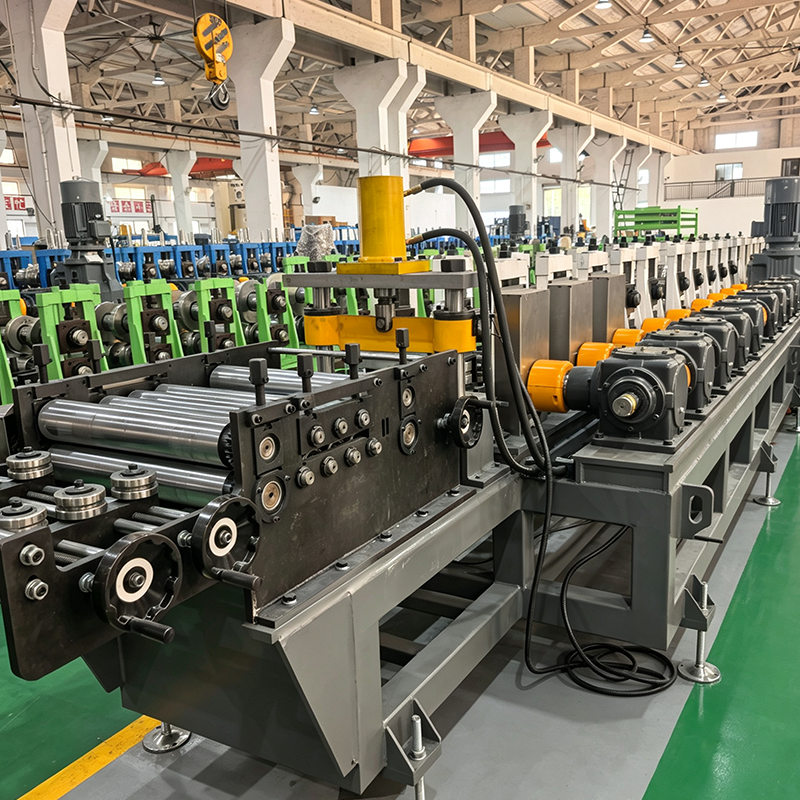
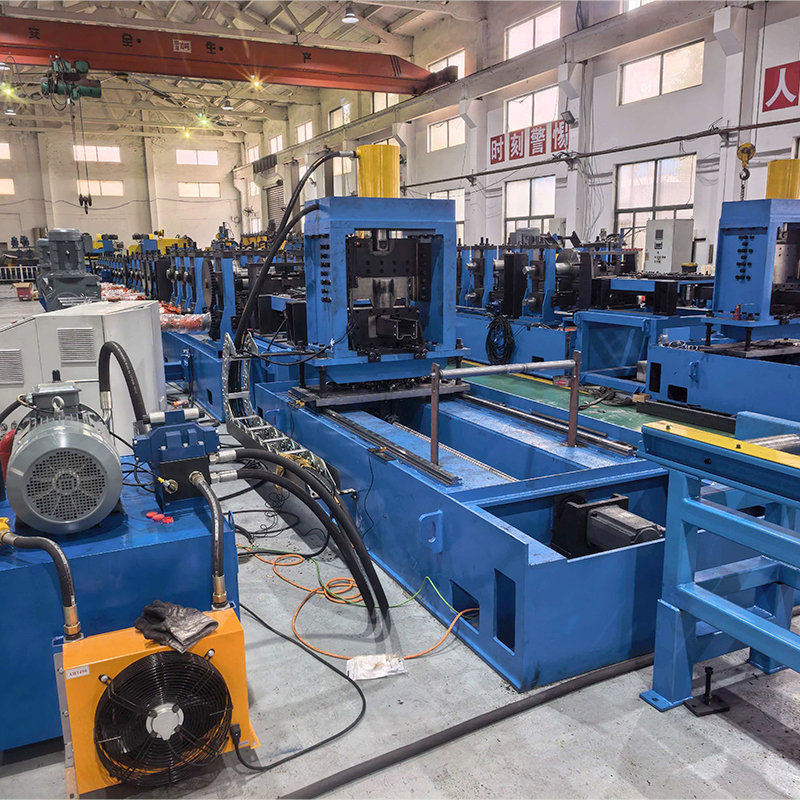
يتميز الخط بأكمله بنظام تحكم PLC أوتوماتيكي بالكامل مع واجهة HMI بشاشة تعمل باللمس، مما يضمن التشغيل الآلي المستمر بدءًا من فك اللف وحتى تفريغ المنتج النهائي. تستخدم المعدات هيكل ناقل حركة قوي على شكل "قوس"، مما يوفر صلابة عالية ودقة ومتانة. وهو متوافق مع مواد الصفائح المعدنية المختلفة —مثل الفولاذ المدرفل على البارد والفولاذ المدرفل على الساخن— بسمك مناولة يبلغ 2.0 مم وقوة مادة تبلغ 235–345 ميجا باسكال. يعمل بسرعة خط تشكيل تبلغ 2–15 م/دقيقة ويستخدم تكوين تشكيل مكون من 22 محطة. يتطلب هذا النظام مشغلين 2–3 فقط، وهو معدات أساسية لمصنعي الشاحنات والمقطورات التجارية الذين يهدفون إلى تحقيق إنتاج واسع النطاق وموحد وذكي.
تتوافق المنتجات بشكل صارم مع المعيار الوطني GB/T 6726-2008: "الأبعاد والشكل والوزن والانحرافات المسموح بها للمقاطع الفولاذية المشكلة على البارد للسيارات".
المزايا الأساسية ونقاط البيع
(1) محرك علبة التروس ذات الإطار المقوس: صلابة عالية ودقة عالية وعمر خدمة طويل
تستخدم آلة التشكيل هيكل محرك علبة التروس ذات الإطار المقوس، وهي ميزة رئيسية تميزها عن المعدات التقليدية التي تستخدم محركات السلسلة أو محركات اللوحة الجانبية.
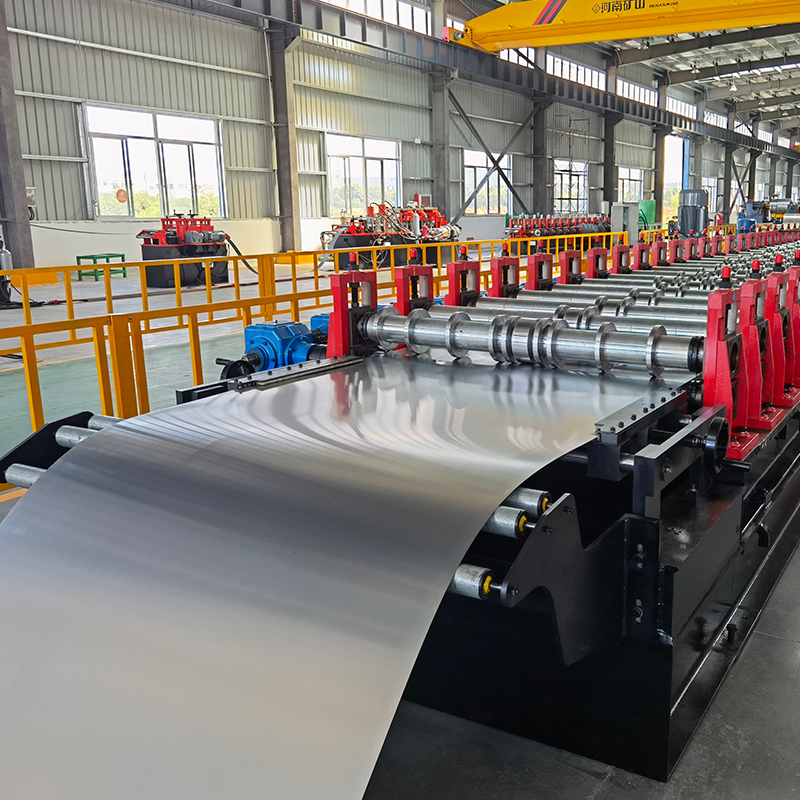
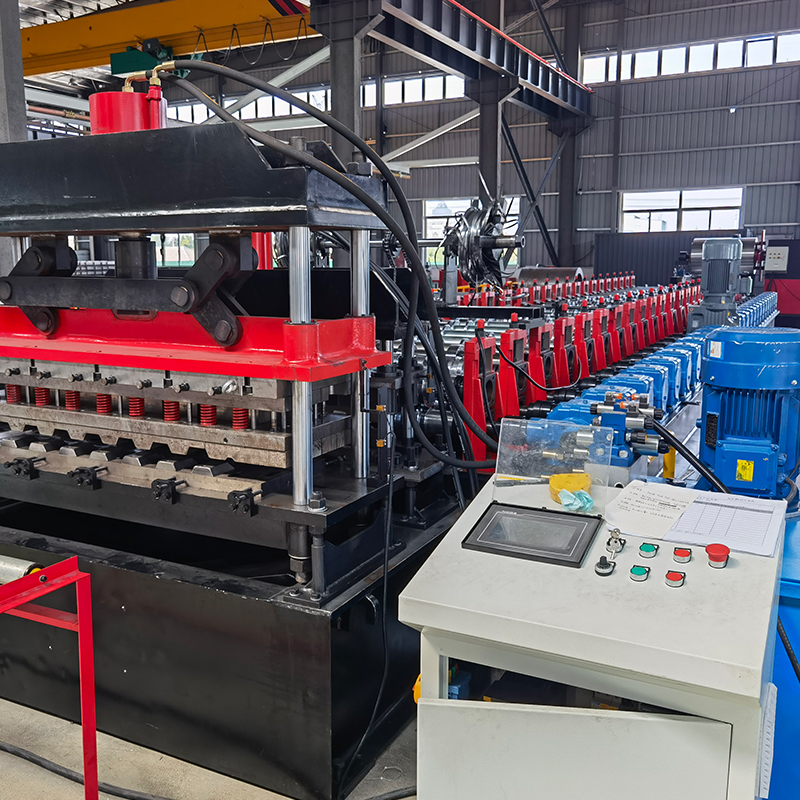
بالمقارنة مع محركات السلسلة، يوفر محرك علبة التروس فوائد كبيرة مثل التشغيل السلس والضوضاء المنخفضة والدقة العالية وعمر الخدمة الممتد. يوفر هيكل الإطار المقوس صلابة عالية ومقاومة ممتازة للتشوه، مما يضمن تشغيلًا مستقرًا وعالي الكثافة لفترات طويلة. يعمل المحرك المزدوج بمحركين رئيسيين بقوة 22 كيلو وات، ويوفر قوة كافية وعزم دوران مرتفع، مما يضمن معالجة مستقرة وفعالة للصفائح المعدنية مقاس 2.0 مم عبر 22 مرحلة تشكيل. يتميز التصميم بأقطار عمود متباينة —عمود علوي Φ140 مم وعمود سفلي Φ110 مم (مطفأ ومقسى من أجل القوة). يتحمل العمود العلوي حمل التشكيل الأساسي بينما يوفر العمود السفلي الدعم؛ يضمن هذا التصميم الهيكلي السليم علميًا قدرة فائقة على تحمل الأحمال.
(2) تشكيل الأسطوانة بدقة على 22 مرحلة: أبعاد مقطعية دقيقة ومستقرة
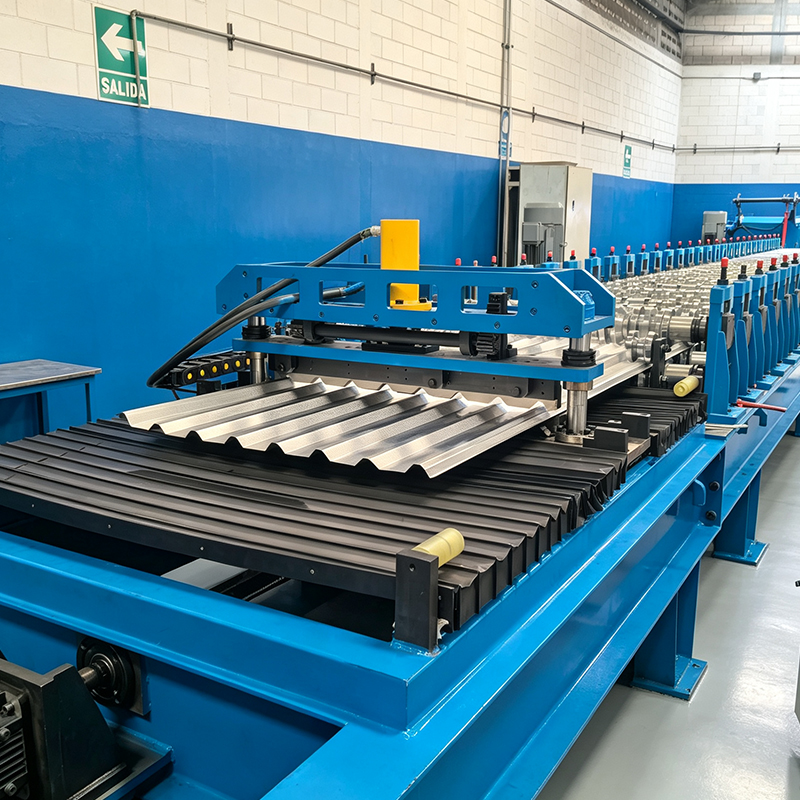
تستخدم الماكينة عملية تشكيل الأسطوانة الباردة التدريجية المكونة من 22 مرحلة لتشكيل الصفائح المعدنية تدريجيًا إلى المقطع العرضي القياسي المطلوب لألواح هيكل السيارة. تم تحسين التصميم المكون من 22 مرحلة علميًا لتقليل تركيز إجهاد المواد بشكل فعال، مما يضمن أبعادًا مقطعية متسقة وملامح تموج موحدة. سمك التدحرج: 2.0 مم، يغطي متطلبات السُمك السائدة لألواح هيكل السيارة التجارية.
مواد الدرفلة: صفائح مدرفلة على البارد وصفائح مدرفلة على الساخن (مجلفنة)؛ قابلة للتكيف بدرجة كبيرة مع المواد المختلفة.
قوة المواد: 235–345 ميجا باسكال، مما يلبي متطلبات القوة الهيكلية لألواح هيكل السيارة.
مادة العمود: 40Cr مع معالجة مطفأة ومخففة (HB 220–260)، مما يوفر خصائص ميكانيكية شاملة ممتازة.
مادة اللفة: Cr12MoV مع معالجة التبريد (HRC 58–62)، مما يضمن صلابة عالية ومقاومة فائقة للتآكل وعمر خدمة طويل.
طريقة تصنيع الأسطوانات: الخراطة باستخدام الحاسب الآلي، مما يضمن التحكم الدقيق في الانحراف الدائري والانحراف الشعاعي.
الفواصل: لتقليل الانحراف على كل عمود لفة، يتم تصنيع الفواصل من أنابيب ذات جدران سميكة لضمان تفاوتات الشكل والموضع وتعظيم مساحة التلامس مع اللفات؛ يتميز التجويف الداخلي بخلوص يتناسب مع عمود اللفة.
غلاف الحماية على جانب القيادة: يضمن السلامة التشغيلية.
(3) إنتاج عالي الكفاءة بقدرة رائدة في الصناعة
يدمج الخط بأكمله عملية مؤتمتة بالكامل تغطي فك اللفائف والتشكيل والقطع والتفريغ. يمكن تعديل سرعة خط التشكيل بشكل مستمر بين 2 و15 م/دقيقة، مما يضمن التشغيل المستقر والفعال. يتطلب الإنتاج الآلي بالكامل مشغلين 2–3 فقط، مما يعزز الكفاءة بمقدار 5–10 مرات مقارنة بطرق المعالجة المجزأة التقليدية. تتضمن الميزات ملفات تعريف جميلة من الناحية الجمالية، ودرجة عالية من الأتمتة، وسهولة التشغيل، وعمر خدمة طويل.
(4) قطع عالي الدقة بطول ثابت (±دقة 1.0 مم)
يستخدم طريقة القص الهيدروليكي بعد التشكيل، مما يحقق دقة طول تبلغ ±1.0 مم— تتجاوز بكثير معايير الصناعة. تضمن الأبعاد النهائية الموحدة والجودة المستقرة الدقة بشكل فعال أثناء تركيب وتجميع ألواح الهيكل في الموقع. قوة المحرك الهيدروليكي: 7.5 كيلو وات؛ يوفر طاقة كافية.
مادة قالب القص: Cr12MoV المطفأ (HRC 58–62)؛ يوفر صلابة عالية ومقاومة ممتازة للتآكل وعمر خدمة طويل.
المعالجة الحرارية لشفرة القص: التبريد (HRC 58–62).
(5) مستوى عال من الأتمتة؛ تشغيل بسيط.
يتيح التحكم التلقائي الكامل في PLC باستخدام واجهة HMI التي تعمل باللمس الإدارة الرقمية للعملية بأكملها.
يمكن للمشغلين ضبط المعلمات مثل سرعة الإنتاج وطول القطع وكمية الإنتاج عبر الواجهة بلمسة واحدة.
لا يلزم إجراء حساب يدوي لأبعاد الملف الشخصي (على سبيل المثال، تباعد الثقوب، الطول).
خط الإنتاج مؤتمت بالكامل، ولا يتطلب أي تدخل يدوي.
مجهزة بأنظمة المراقبة والتحذير من الأخطاء في الوقت الحقيقي؛ تقوم تلقائيًا بتنبيه وعرض سبب الخطأ عند اكتشاف الحالات الشاذة.
يمكن للمبتدئين العمل بشكل مستقل بعد 1–2 يوم فقط من التدريب.
(6) قوية، متينة، مستقرة، وموثوقة.
سرير الماكينة عبارة عن هيكل فولاذي ملحوم خضع للتلطيف للتخلص من الضغط الداخلي ومنع التشوه.
يتميز إطار التشكيل بهيكل على شكل بوابة، مما يضمن قوة عالية وعمر خدمة طويل.
توفر بكرات Cr12MoV المطفأة (HRC 58–62) صلابة عالية ومقاومة ممتازة للتآكل وعمر خدمة طويل.
توفر أعمدة 40Cr المطفأة والمخففة (HB 220–260) خصائص ميكانيكية شاملة ممتازة.
تضمن قوالب القص المبردة Cr12MoV (HRC 58–62) عمر خدمة طويل ودقة ثابتة.
يتم الحصول على المكونات الكهربائية الرئيسية من علامات تجارية مشهورة عالميًا، مما يضمن معدلات فشل منخفضة وعمر خدمة طويل.
(7) مزايا كبيرة مقارنة بالعمليات التقليدية.
بالمقارنة مع العمليات التقليدية متعددة الخطوات التي تتضمن القص والتقطيع والتثقيب والثني بشكل منفصل:
انخفاض المخاطر—يزيل مخاطر السلامة وحوادث مكان العمل المرتبطة بخطوات المناولة اليدوية المتعددة في العمليات التقليدية.
كفاءة أعلى—توفر العمالة ونفقات الإدارة والموارد المادية عبر مراحل متعددة؛ وتقلل من خطوات المناولة الوسيطة.
دقة عالية في المظهر الجانبي— توفر دقة أبعاد فائقة مقارنة بالتثقيب والثني اليدوي، مما يؤدي إلى مظهر أكثر اتساقًا وإرضاءً من الناحية الجمالية.
المعايير الفنية
غرض | المعلمة
المواد المطبقة | صفائح GI المدرفلة على البارد، صفائح مدرفلة على الساخن
سمك المادة | 2.0 مم
قوة المادة | 235–345 ميجا باسكال
هيكل آلة التشكيل | إطار على شكل قوس مع محرك علبة التروس
عدد محطات التشكيل | 22 محطة
مادة العمود | 40Cr (مُخمّد ومُقسّى؛ HB 220–260)
قطر العمود العلوي | Φ140 مم
قطر العمود السفلي | Φ110 مم (معزز بالدعامة؛ مطفأ ومقسى)
قوة محرك آلة التشكيل | 22 كيلو وات × 2 وحدة
سرعة خط التشكيل | 2–15 م/دقيقة
مادة الأسطوانة | Cr12MoV (مطفأة؛ HRC 58–62)
طريقة تصنيع الأسطوانات | الخراطة باستخدام الحاسب الآلي (ضمان الدقة فيما يتعلق بالانحراف الدائري والشعاعي)
أكمام فاصلة | مصنوعة من أنابيب ذات جدران سميكة (تضمن التفاوتات الهندسية والموضعية)
واقيات السلامة | غلاف واقٍ مثبت على جانب القيادة
طريقة القطع | القطع الهيدروليكي بعد التشكيل
قوة المحرك الهيدروليكي | 7.5 كيلو واط
مادة قالب القص | Cr12MoV (مُخمَّد؛ HRC 58–62)
دقة القطع حسب الطول | ±1.0 مم
نظام التحكم | التحكم الآلي بالكامل PLC
المشغلون | 2–3 أشخاص
عملية الإنتاج
فك اللفائف → التغذية الموجهة → تشكيل اللفائف (22 محطة) → القص حسب الطول → التفريغ عبر طاولة الدعم
خطوة العملية | الوصف
فك اللفائف | قم بتحميل لفائف معدنية على جهاز فك اللفائف لتغذية المواد بشكل مستقر.
التغذية الموجهة | يضمن توجيه الأسطوانة الجانبية دخول الورقة إلى وحدة التشكيل الرئيسية في الموضع الصحيح.
تشكيل اللفائف | تشكيل اللفائف الباردة التدريجي على 22 مرحلة باستخدام بكرات Cr12MoV المطفأة لتشكيل شكل لوحة هيكل الشاحنة القياسية تدريجيًا.
القطع حسب الطول | القص الهيدروليكي بعد التشكيل؛ الدقة ±1.0 مم؛ يستخدم شفرات Cr12MoV المطفأة.
التفريغ | إنتاج المنتجات النهائية؛ التفريغ المنظم.
مجالات التطبيق
تُستخدم ألواح هيكل الشحن التي تنتجها معدات تشكيل اللفائف هذه على نطاق واسع في القطاعات التالية:
هياكل شاحنات الشحن: ألواح جانبية وألواح أرضية لأنواع مختلفة من شاحنات الشحن —تعمل هذه الألواح كمكونات هيكلية أساسية لهيكل الشاحنة.
المقطورات وشبه المقطورات: أنظمة ألواح الهيكل لمختلف المقطورات وشبه المقطورات— تتميز بالقوة العالية والتسطيح الممتاز.
الحاويات وهياكل الصناديق: الألواح الجانبية وألواح السقف وألواح الهيكل —تتميز بمقاطع جميلة من الناحية الجمالية وأبعاد دقيقة.
شاحنات التفريغ ومركبات البناء: ألواح هيكل شاحنات التفريغ والقلابات— قادرة على تشكيل ألواح سميكة ذات أداء فائق في تحمل الأحمال.
المركبات ذات الأغراض الخاصة: ألواح هيكل المركبات مثل سيارات الإطفاء ومركبات الصرف الصحي والمركبات العسكرية.
مركبات التصدير: مناسبة للأسواق الدولية—تتوافق المنتجات بشكل صارم مع المعيار الوطني GB/T 6726-2008.
توقعات السوق
بفضل التطور المستمر لصناعات الخدمات اللوجستية والسيارات العالمية، يشهد سوق معدات تشكيل اللفائف لألواح هيكل المركبات نموًا مطردًا.
النمو المستمر في أسواق المركبات التجارية والمقطورات: مع توسع صناعة الخدمات اللوجستية العالمية وتقدم تطوير البنية التحتية، فإن أحجام إنتاج ومبيعات الشاحنات والمقطورات وشبه المقطورات ترتفع بشكل مطرد، مما يؤدي إلى زيادة مستدامة في الطلب على ألواح الهيكل عالية الجودة.
إمكانات هائلة للصلب المشكل على البارد في صناعة السيارات: يتمتع الفولاذ المشكل على البارد بإمكانيات سوقية كبيرة في قطاع تصنيع الآلات، وخاصة في تصنيع السيارات. يتم استخدامه على نطاق واسع لمكونات مثل ألواح الهيكل، والأطر الهيكلية (العوارض)، وإطارات الأبواب والنوافذ، وأعمدة القيادة، وأنابيب العادم، وممتصات الصدمات، وعوارض الهيكل، والمصدات، والأجزاء الأنبوبية المنحنية المختلفة. في العديد من موديلات المركبات، حلت المكونات الفولاذية المشكلة على البارد محل الأجزاء المختومة التقليدية.
مدفوعًا بالاتجاه نحو تخفيف وزن المركبات: يتماشى استخدام الفولاذ المشكل على البارد مع اتجاه الصناعة لتخفيف وزن المركبات. يوفر الفولاذ عالي القوة للغاية —الذي يتم إنتاجه من خلال تقوية البنية الدقيقة عن طريق التحول الطوري— قوة أكبر بعدة مرات من الفولاذ الكربوني العادي وقدرات ممتازة على امتصاص طاقة الاصطدام. يتم استخدام صفائح فولاذية عالية القوة —على وجه التحديد صفائح رقيقة ذات قوة خضوع في نطاق 50000–100000 رطل لكل بوصة مربعة—، في حين أن مثل هذه الفولاذات عالية القوة غالبًا ما تكون غير مناسبة للألواح المختومة الكبيرة.
التشكيل بالدرفلة الباردة يحل محل العمليات التقليدية: يتضمن إنتاج ألواح الهيكل التقليدية خطوات منفصلة متعددة —مثل القص والتقطيع والتثقيب والثني— والتي تتطلب عمالة كثيفة ومعقدة وتشكل مخاطر على السلامة. في المقابل، تدمج عملية تشكيل اللفائف هذه الخطوات المتعددة في خط إنتاج آلي واحد، مما يعزز كفاءة الإنتاج بمقدار 5 إلى 10 مرات مقارنة بالطرق التقليدية.
معايير ومواصفات الصناعة: يحدد المعيار الوطني GB/T 6726-2008، *مقاطع الفولاذ المشكلة على البارد للسيارات —الأبعاد والشكل والوزن والانحرافات المسموح بها*، التصنيف والتسمية وأبعاد المقطع العرضي والتفاوتات والطول والتفاوتات والوزن وأمثلة العلامات للفولاذ المشكل على البارد المستخدم في السيارات. ينطبق هذا المعيار على تصنيع المركبات مثل سيارات الركاب والشاحنات والمقطورات.
الخدمة والدعم
تصميم الحلول: نحن نقدم اختيارًا شخصيًا للمعدات وتخطيط خط الإنتاج بناءً على رسومات منتجات العملاء ومتطلبات السعة والأسواق المستهدفة.
التصنيع حسب الطلب: نحن ندعم التخصيص غير القياسي؛ يمكن تقديم الطلبات باستخدام الرسومات المقطعية أو العينات، مع الإشراف الكامل بدءًا من تصميم اللفة وحتى التصنيع الكامل للآلة.
التركيب والتشغيل: يوفر المهندسون التدريب على التركيب والتشغيل والتشغيل في الموقع لضمان بدء الإنتاج السريع.
دعم ما بعد البيع: نحن نقدم استشارات فنية طويلة الأمد وتوريد قطع الغيار؛ ويحمل مهندسونا جميع التأشيرات اللازمة وهم متاحون للخدمة في الموقع في جميع أنحاء العالم في أي وقت.
التحسين المستمر: نحن نقدم خدمات تعديل المعدات ورفع مستوى القدرات للتكيف مع احتياجات الإنتاج المتغيرة.
لماذا تختارنا
ما يقرب من 20 عامًا من الخبرة في التصنيع: تكنولوجيا ناضجة وعمليات محسنة وجودة موثوقة
ناقل الحركة على شكل قوس: صلابة عالية، ودقة عالية، وعمر خدمة طويل، وتشغيل سلس وموثوق
تشكيل دقيق على 22 مرحلة: بكرات مطفأة من GCr15 (HRC 58–62) وأقطار أعمدة كبيرة (Φ140 مم/Φ110 مم)
قطع عالي الدقة حسب الطول: ±دقة قطع 1.0 مم؛ شفرات مطفأة Cr12MoV (HRC 58–62)
محرك مزدوج: محركان عاليا الطاقة بقدرة 22 كيلووات يضمنان أداءً قويًا
إنتاج عالي الكفاءة: سرعات تشكيل تبلغ 2–15 م/دقيقة؛ كفاءة أعلى بـ 5–10 مرات من الطرق التقليدية
أتمتة عالية: تحكم PLC أوتوماتيكي بالكامل مع واجهة شاشة تعمل باللمس؛ يمكن تشغيل الخط بأكمله بواسطة 2–3 أشخاص فقط
دقة عالية في المظهر الجانبي: دقة أبعاد فائقة ومظهر جمالي موحد مقارنة بالمظاهر المصنوعة من خلال العمليات التقليدية
الامتثال لمعايير الصناعة: تلتزم المنتجات بشكل صارم بالمعيار الوطني GB/T 6726-2008
الشركة المصنعة المباشرة: لا يوجد وسطاء، تقدم قيمة ممتازة مقابل المال
شبكة الخدمات العالمية: يحمل المهندسون جميع التأشيرات اللازمة، مما يضمن الاستجابة السريعة
 إنجليزي