نظرة عامة على المعدات
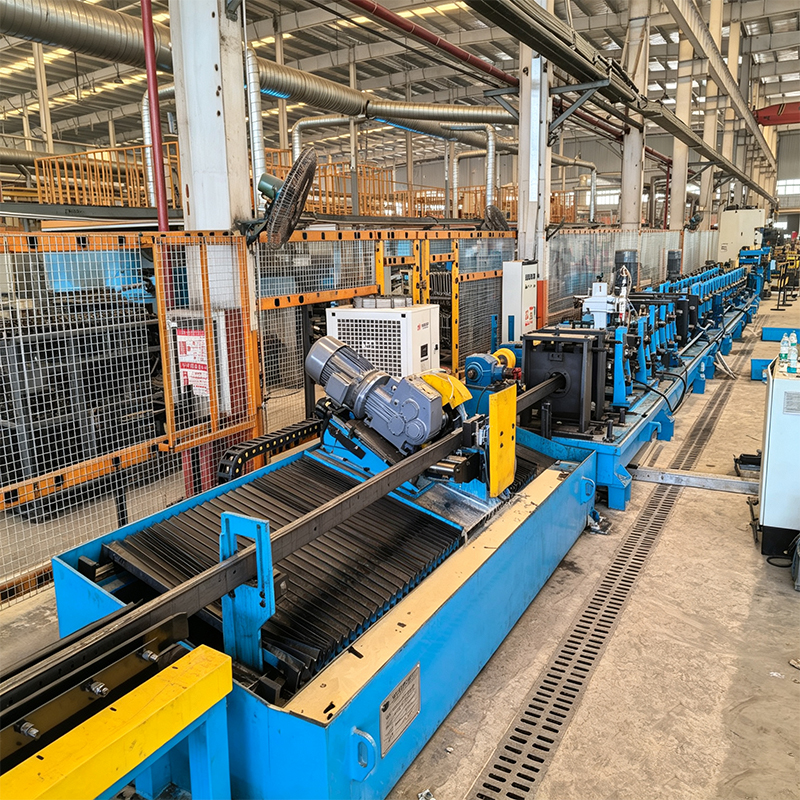
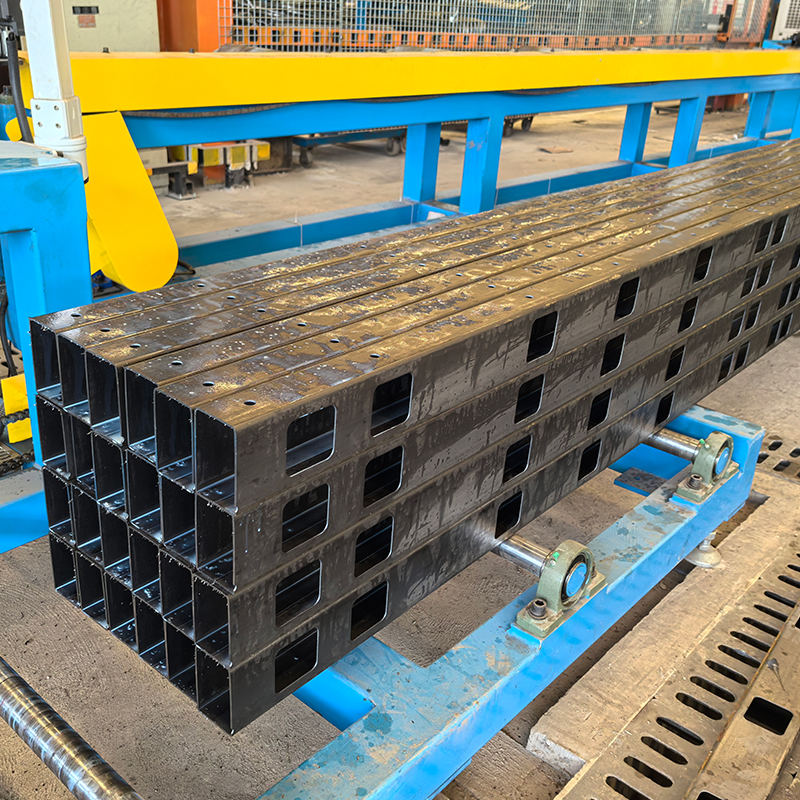
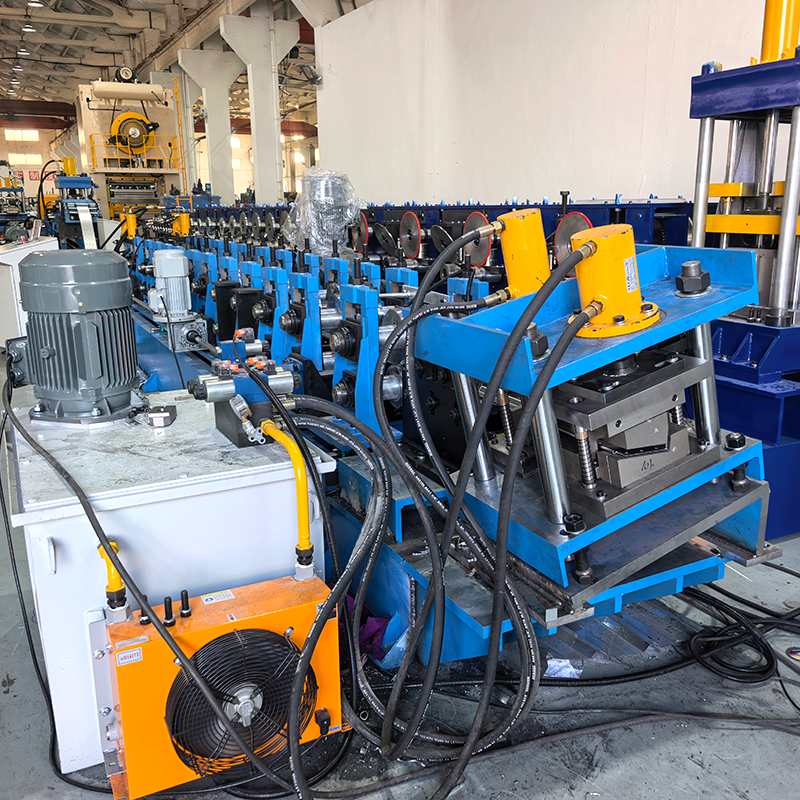
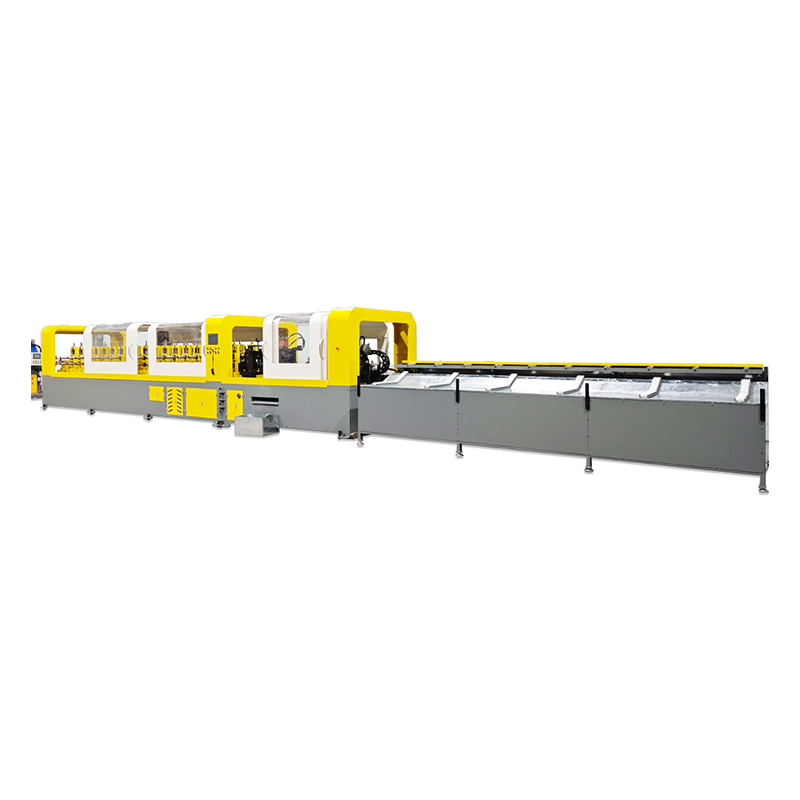
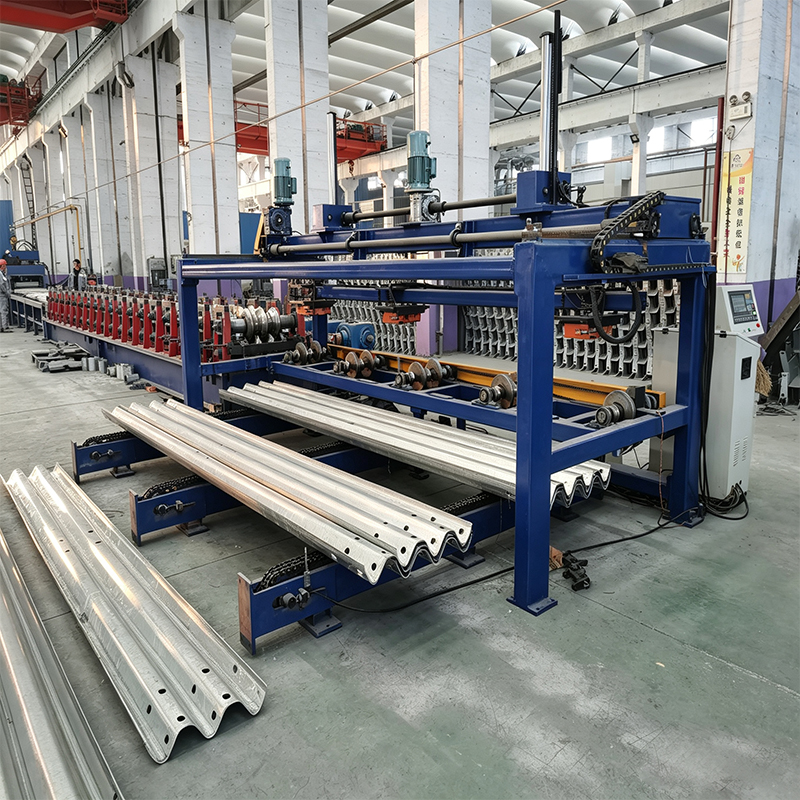
آلة تشكيل لفائف العارضة المستقيمة الفولاذية هي خط إنتاج متخصص لتشكيل اللفائف الباردة مصمم لتصنيع المكونات الهيكلية الأساسية —مثل العوارض الطولية والعوارض المتقاطعة وعوارض التعزيز— للمركبات التجارية ومركبات الركاب. عوارض السيارات هي المكونات الأساسية الحاملة للأحمال داخل نظام الهيكل، وهي مسؤولة عن دعم الحمل الإجمالي للمركبة وامتصاص الصدمات؛ تحدد دقة مقطعها العرضي وقوتها الهيكلية بشكل مباشر قدرة السيارة على تحمل الأحمال وأداء السلامة وعمر الخدمة. باستخدام عملية تشكيل الدرفلة الباردة المستمرة، تقوم المعدات بتحويل ملفات الفولاذ المدرفلة على الساخن أو البارد إلى مقاطع عوارض نهائية للسيارات. إنه يدمج سير عمل كامل —بما في ذلك فك اللف الهيدروليكي، والقص واللحام الطرفي، والتسوية، والتغذية المؤازرة مع التثقيب المؤازر/الهيدروليكي، والدخول الموجه، وتشكيل اللفة، وقطع المنشار البارد المتتبع المؤازر، والتكديس التلقائي— في عملية واحدة مبسطة.
يتميز الخط بأكمله بالتحكم الآلي الكامل في PLC وشاشة HMI تعمل باللمس، مما يضمن التشغيل الآلي المستمر بدءًا من فك اللف وحتى تكديس المنتج النهائي. يدمج النظام وحدات أساسية مثل اللحام بالليزر عالي الطاقة بقدرة 10000 واط، و22 مرحلة من التشكيل الدقيق (بما في ذلك التقويم)، وقطع المنشار البارد بالتتبع المؤازر، والتكديس التلقائي. إنه يستخدم علبة تروس على شكل غلاف وهيكل ناقل حركة مشترك عالمي، مما يوفر صلابة عالية ودقة ومتانة. تتوافق المعدات مع العديد من المواد الفولاذية عالية القوة —مثل Q235A وB610L وHC700LA (قوة الخضوع ≥700 ميجا باسكال)— وسمك التعامل 1.5–3.0 مم وإنتاج مقاطع شعاعية بأبعاد مقطعية تصل إلى 100 مم × 100 مم. يتطلب هذا النظام مشغلين 1–2 فقط، وهو معدات أساسية لمصنعي السيارات ومعالجي الأجزاء الذين يهدفون إلى تحقيق إنتاج واسع النطاق وموحد وذكي.
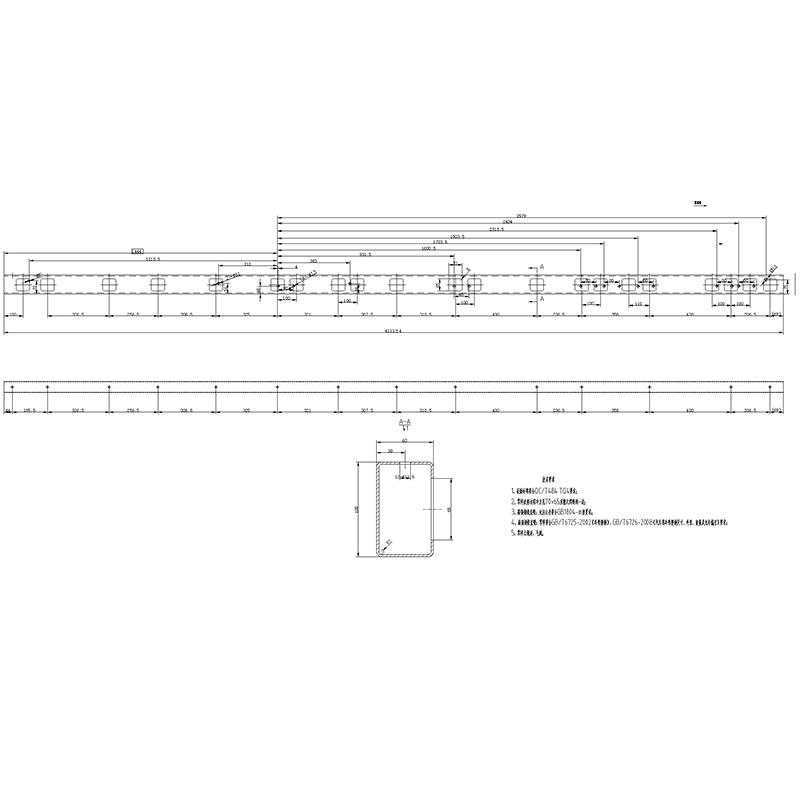
يشير الفولاذ المشكل على البارد لعوارض السيارات إلى المقاطع المستخدمة للعوارض الطولية والأعضاء المتقاطعة للمركبات، والتي يتم إنتاجها عبر وحدات تشكيل اللف المستمر من ألواح أو شرائح فولاذية مدرفلة على الساخن بسمك لا يقل عن 1.5 مم. تتوافق منتجات عوارض إطار السيارة المصنعة بواسطة هذه المعدات بشكل صارم مع معيار الصناعة YB/T 4623-2017 "المقاطع الفولاذية المشكلة على البارد للعوارض الطولية للسيارات" والمعيار الوطني GB/T 6726-2008 "الأبعاد والشكل والوزن والانحرافات المسموح بها للمقاطع الفولاذية المشكلة على البارد للسيارات."
المزايا الأساسية ونقاط البيع
(1) اللحام بالليزر عالي الطاقة بقدرة 10000 واط: قوة لحام عالية والحد الأدنى من المنطقة المتأثرة بالحرارة
وهذه ميزة تقنية رئيسية تميز هذه المعدات عن خطوط إنتاج السكك الحديدية التقليدية لهيكل السيارات.
تم تجهيز النظام بوحدة لحام ليزر HY-C10000W، مما يوفر طاقة ليزر قصوى تبلغ 10000 واط. يوفر اللحام بالليزر مزايا كبيرة، بما في ذلك كثافة الطاقة العالية، وسرعات اللحام السريعة، ومنطقة صغيرة متأثرة بالحرارة، ونسبة عالية من عمق اللحام إلى العرض. بالمقارنة مع اللحام القوسي أو اللحام بالمقاومة التقليدي، ينتج اللحام بالليزر لحامات أقوى مع تشوه أقل، مما يجعله مناسبًا بشكل خاص للفولاذ عالي القوة (على سبيل المثال، HC700LA بقوة خضوع ≥700 ميجا باسكال). تعتبر اللحامات الناتجة جميلة من الناحية الجمالية وقوية، ولا تتطلب أي طحن بعد اللحام، وبالتالي تضمن بشكل فعال السلامة الهيكلية وعمر التعب لسكة الهيكل.
(2) التشكيل الدقيق على 22 مرحلة (بما في ذلك التقويم): أبعاد مقطعية دقيقة ومستقرة
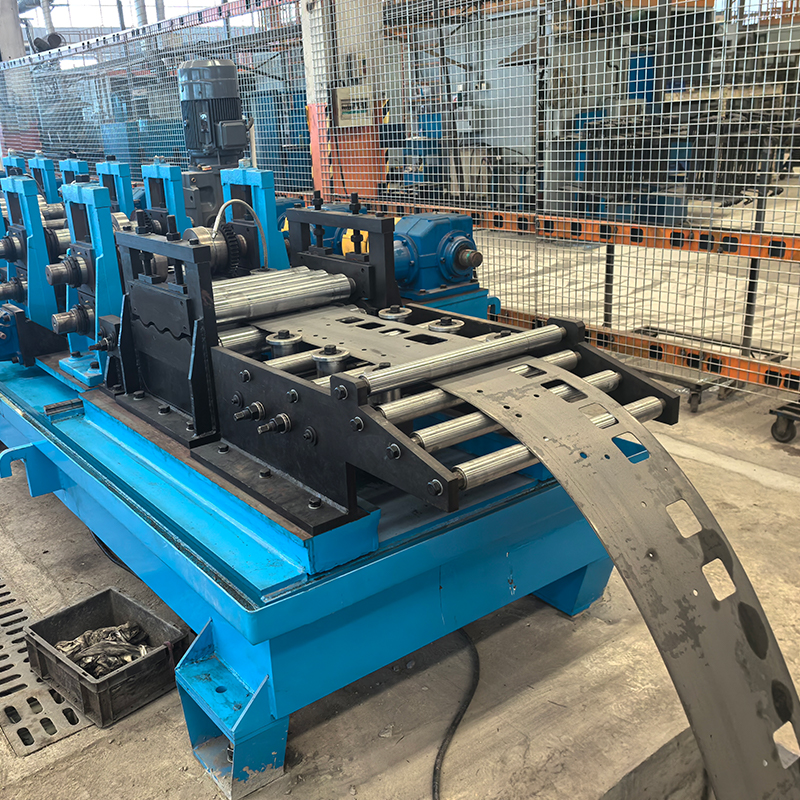
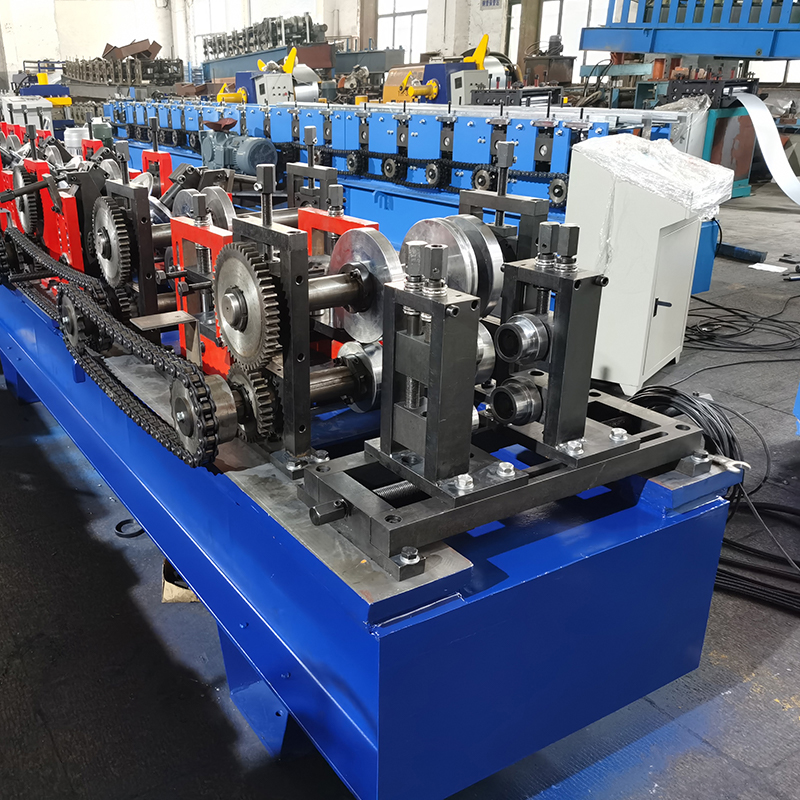
يستخدم النظام عملية تشكيل الأسطوانة الباردة التدريجية المكونة من 22 مرحلة (بما في ذلك التقويم). تم تحسين تخطيط مراحل التشكيل علميًا؛ من خلال خوارزميات الدقة، يتم ضبط تصميمات القوالب ومعلمات التشكيل لثني صفائح الفولاذ عالية القوة مقاس 1.5–3.0 مم تدريجيًا في المقاطع العرضية القياسية لسكة الهيكل. يعمل هذا التشكيل التدريجي المكون من 22 مرحلة على تقليل تركيز إجهاد المواد بشكل فعال، مما يضمن أبعادًا مقطعية مستقرة وزوايا دقيقة. تساعد حوامل الأسطوانة الرأسية —المكونات الأساسية لوحدة التشكيل والتحجيم— الأسطوانات الأفقية في تشكيل المادة وتمنع ارتداد الشريط؛ وتتميز بإمكانية تعديل المسمار الفردي وتغيير الأسطوانة ذات الوصول العلوي من أجل الصيانة المريحة.
(3) علبة تروس على شكل قوس ومحرك مفصل عالمي: صلابة ودقة عالية
تستخدم آلة التشكيل علبة تروس على شكل قوس مدمجة مع نظام محرك مشترك عالمي —وهي ميزة أساسية تميزها عن المعدات التي تستخدم محركات السلسلة التقليدية أو ناقل الحركة أحادي علبة التروس.
يوفر الإطار ذو الطراز المقوس صلابة فائقة ومقاومة للتشوه، بينما يضمن محرك علبة التروس التشغيل السلس والدقة العالية وعمر الخدمة الطويل. يعوض محرك المفصل العالمي بشكل فعال الانحرافات الزاوية بين المراحل، مما يضمن المزامنة والمحاذاة الدقيقة للبكرات طوال عملية التشكيل متعددة المراحل. تتميز آلة التشكيل بمحركين رئيسيين بقدرة 22 كيلووات، مما يوفر طاقة وافرة لضمان التشغيل المستقر والفعال أثناء معالجة صفائح الفولاذ عالية القوة مقاس 1.5–3.0 مم عبر 22 تمريرة تشكيل. يستخدم نظام الضبط الجانبي محركين بقدرة 0.75 كيلووات ومحركًا واحدًا بقدرة 1.5 كيلووات، مما يتيح تحديد الموضع الجانبي الدقيق للبكرات عند كل تمريرة.
(4) نظام عمود أسطواني عالي الدقة للحصول على جودة فائقة
تتضمن المعدات معايير تصنيع عالية الدقة لنظام عمود الأسطوانة الخاص بها:
مادة العمود: فولاذ 40Cr، يخضع للتبريد والتلطيف (HB 220–260) لتحقيق خواص ميكانيكية شاملة ممتازة.
قطر العمود: أعمدة ذات قطر كبير (Φ90 مم / Φ110 مم) توفر قدرة عالية على تحمل الأحمال وصلابة التوائية فائقة.
معالجة العمود: الخراطة باستخدام الحاسب الآلي متبوعة بالطحن الأسطواني الدقيق لضمان دقة الأبعاد وتشطيب السطح.
العلامة التجارية للمحامل: Harbin Bearing (HRB)، وهي علامة تجارية محلية مشهورة معروفة بالتشغيل السلس وعمر الخدمة الطويل.
تصميم الفاصل: لتقليل انحراف العمود، يتم تصنيع الفواصل من أنابيب ذات جدران سميكة لضمان التفاوتات الهندسية الضيقة وتعظيم مساحة التلامس مع الأسطوانات؛ يتميز التجويف الداخلي بمساحة خالية تتناسب مع العمود.
(5) بكرات مصنوعة من فولاذ Cr12MoV مع معالجة التبريد والتصنيع الدقيق باستخدام الحاسب الآلي
تتضمن مجموعة واحدة من الأسطوانات المصنوعة من الفولاذ Cr12MoV، والتي تم تقويتها عن طريق التبريد (HRC 58–62).
Cr12MoV هو فولاذ ممتاز يعمل على البارد ويتميز بصلابة عالية ومقاومة ممتازة للتآكل وقابلية جيدة للتصلب.
معالجة الأسطوانة: تضمن عملية الخراطة باستخدام الحاسب الآلي التحكم الدقيق في الانحراف الدائري والشعاعي.
تضمن عملية التصنيع باستخدام الحاسب الآلي عالية الدقة مركزية وأسطوانية كل بكرة، مما يضمن انتقالات سلسة ودقيقة بين تمريرات التشكيل.
توفر الأدوات عمر خدمة طويل ودقة مستقرة، مما يضمن بشكل فعال جودة متسقة أثناء الإنتاج طويل الأمد وبكميات كبيرة.
(6) حوامل أسطوانية رأسية مصممة بدقة لمنع ارتداد الشريط
يعد حامل الأسطوانة الرأسي مكونًا أساسيًا لوحدة التشكيل والتحجيم؛ فهو يساعد الأسطوانات الأفقية في تشكيل المادة ويمنع الشريط الفولاذي من الارتداد للخلف. يستخدم حامل اللفة الرأسي آلية ضبط بمسمار واحد لسهولة التشغيل؛ يضمن تصميم تغيير اللفة ذو الوصول العلوي صيانة سريعة ومريحة.
مادة عمود الدرفلة العمودي: 40Cr؛ تسلسل المعالجة: الخراطة الخشنة → التبريد والتطبيع → الخراطة النهائية → التبريد عالي التردد → الطحن بعد التبريد.
تضمن المعالجة الدقيقة متعددة المراحل صلابة ودقة عالية لعمود اللفة الرأسي، مما يضمن بشكل فعال الاستقرار التشغيلي على المدى الطويل.
(7) تضمن آلية التقويم استقامة المنتج
تم تجهيز المعدات بآلية تقويم مخصصة مصممة لتقويم الأنابيب أو المقاطع الفولاذية المشكلة، مما يضمن استقامة المنتج النهائي. من خلال تطبيق تشوه الانحناء العكسي عبر مجموعات متعددة من بكرات الاستقامة المتداخلة، تعمل الآلية بشكل فعال على التخلص من الانحناء الطولي والتشوه الالتوائي الناتج أثناء عملية التشكيل. إن تلبية معايير استقامة العارضة الرئيسية يضمن بشكل فعال الدقة في لحام الإطار وتجميعه لاحقًا.
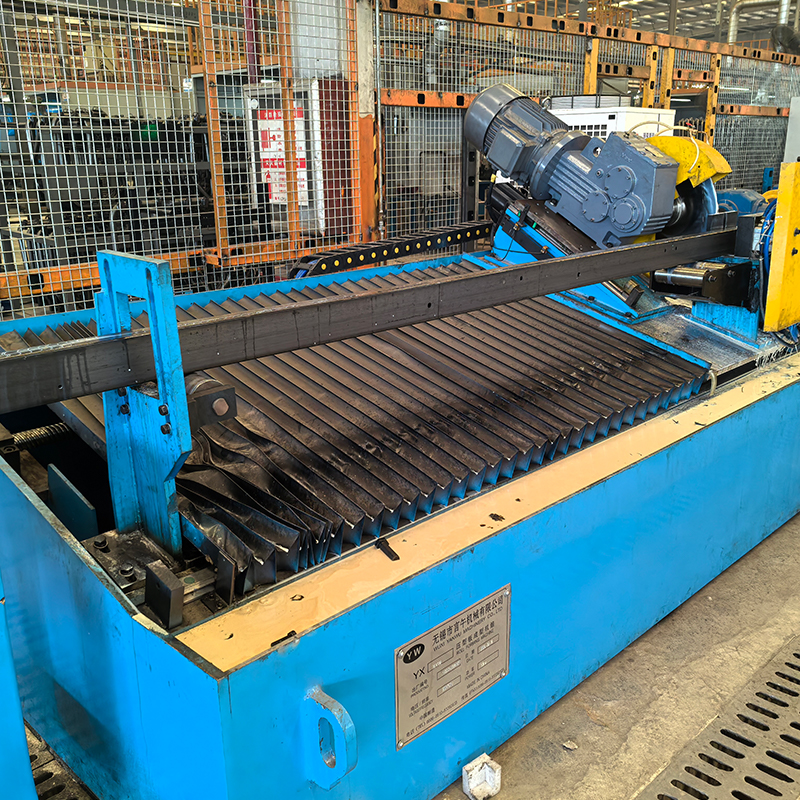
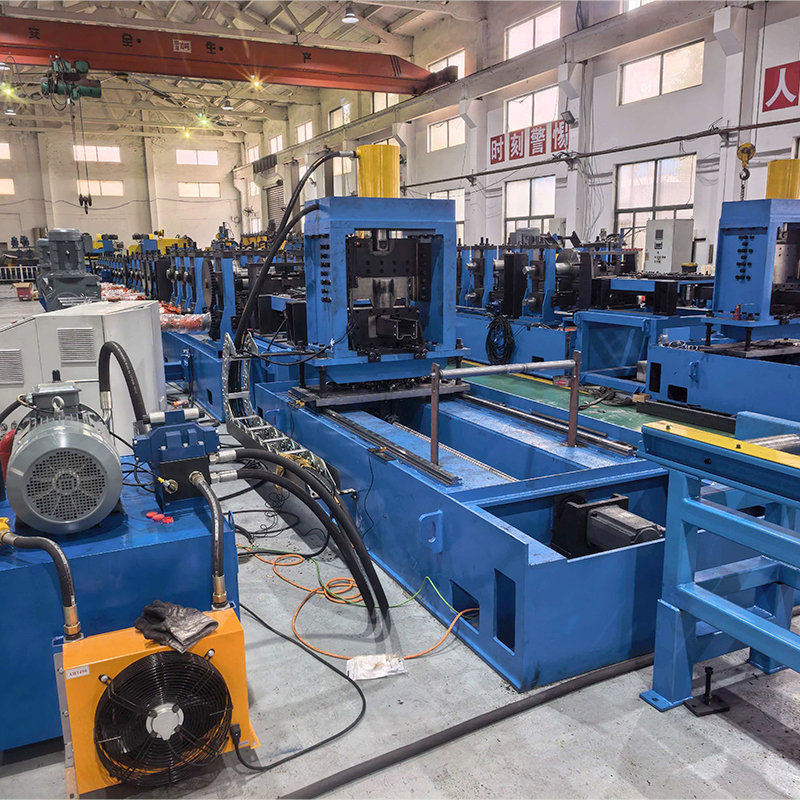
(8) القطع بالمنشار البارد مع تتبع سيرفو؛ قطع دقيق دون إيقاف الخط
يستخدم نظام قطع المنشار البارد ذو التتبع المؤازر الذي يتتبع تلقائيًا سرعة حركة المظهر الجانبي أثناء التشغيل المستمر ويقوم بقطع متزامن بطول ثابت.
هيكل النشر: التتبع المؤازر + النشر
مواصفات المواد المنشورة: Q235A-3.0، Q235A-2.5، B610L-2.5، HC700LA-2.0 (قوة الخضوع ≥ 700 ميجا باسكال)
أبعاد المقطع العرضي للمنتج: ≤ 100 مم × 100 مم
قاعدة آلية النشر: لوحة فولاذية كربونية ملحومة تتعرض لتخفيف إجهاد الاهتزاز أو التقسية، ثم يتم تصنيعها على مركز تصنيع جسري CNC لضمان الصلابة والدقة
قوة محرك النشر: 11 كيلو وات (مخفض تروس سلسلة K)
عدد شفرات المنشار: 1
وحدة التثبيت: تثبيت ثنائي الأسطوانات؛ توفر قوة تثبيت عالية وموضعًا موثوقًا
قوة محرك السيرفو: 4.5 كيلو وات
(9) تعمل أتمتة العملية الكاملة على تقليل متطلبات العمالة بشكل كبير
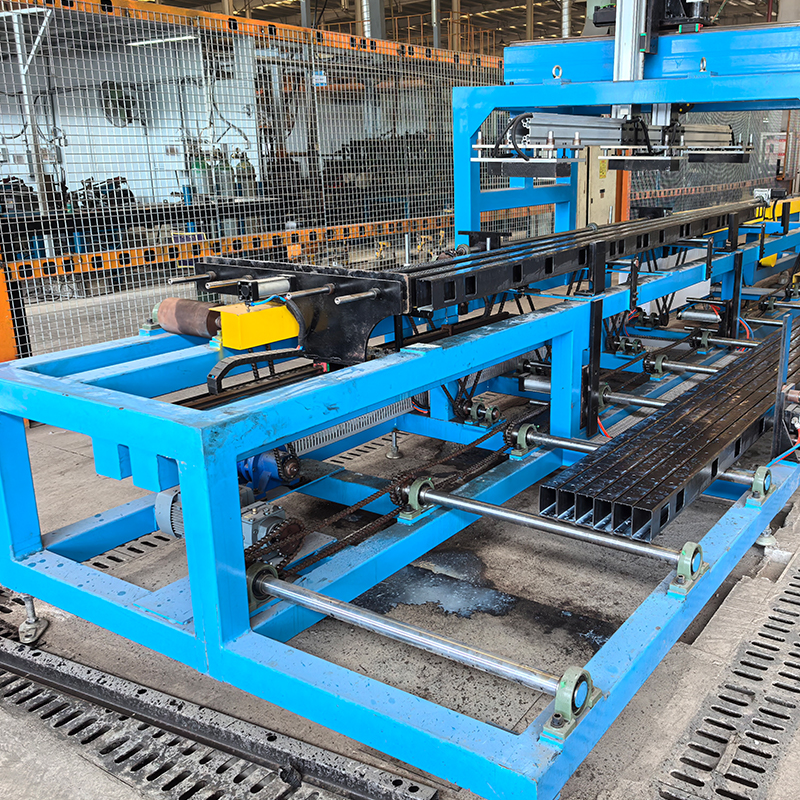
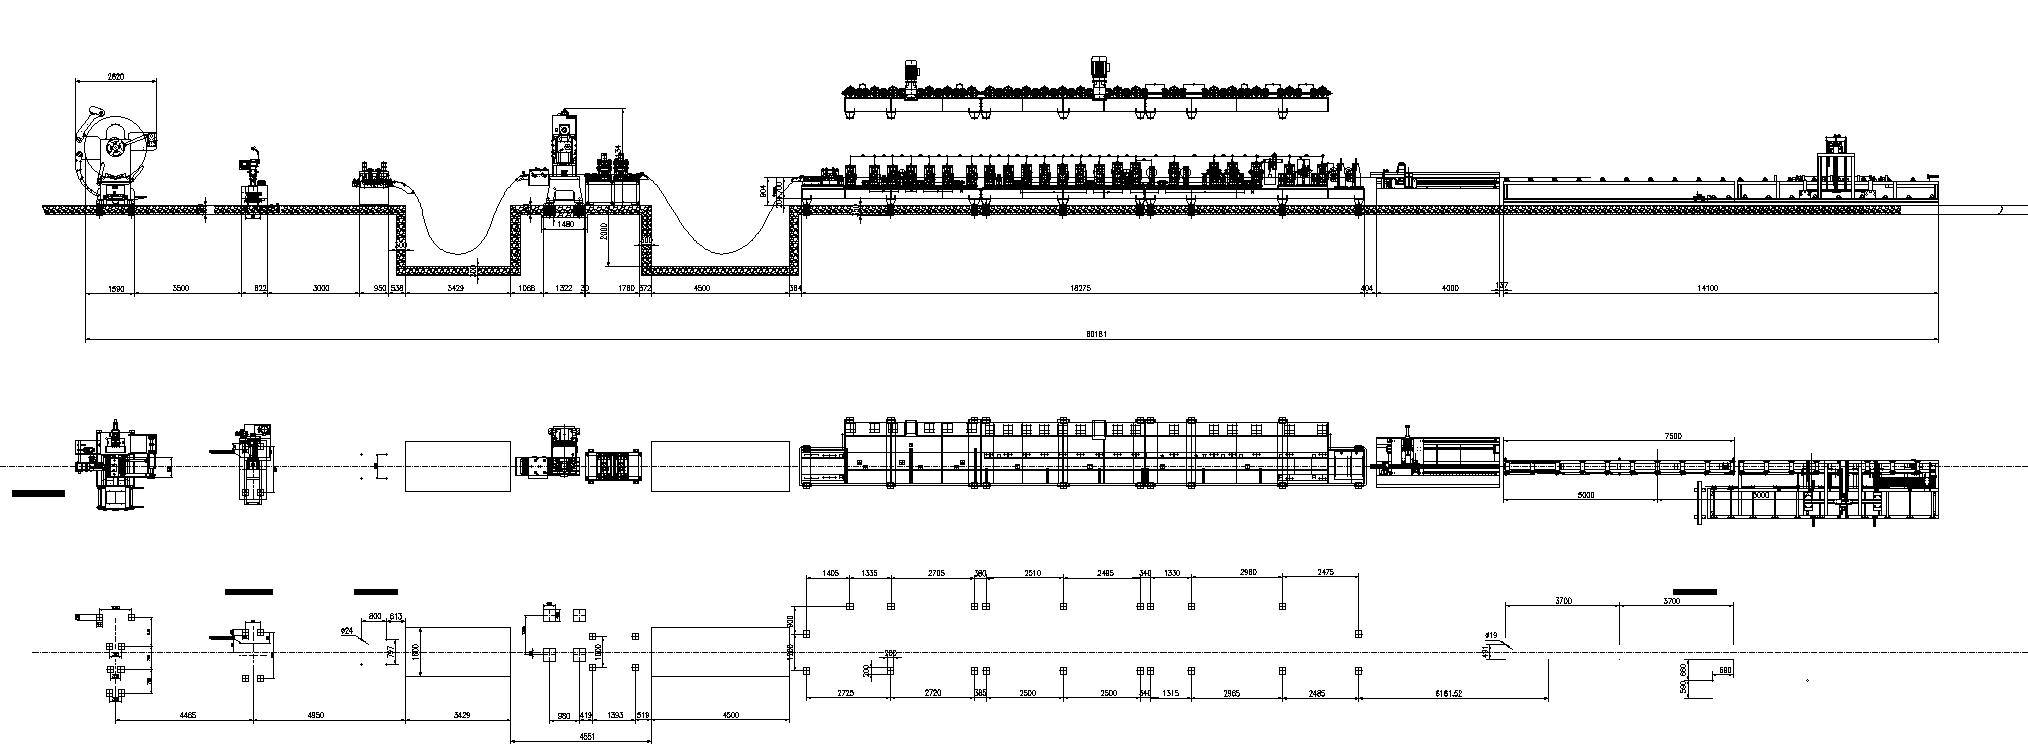
يدمج الخط بأكمله عمليات مؤتمتة بالكامل، بما في ذلك فك اللفائف الهيدروليكية، والقص واللحام الطرفي، والتسوية، والتغذية المؤازرة والتثقيب، والتشكيل، والنشر، والتكديس على المنصات. يتطلب الإنتاج الآلي بالكامل مشغلين 1–2 فقط للمراقبة، مما يؤدي إلى كفاءة أعلى بعدة مرات من طرق الإنتاج التقليدية. تتميز المعدات بحجمها الصغير، مما يجعلها مناسبة لتخطيطات المصانع المختلفة.
(10) التحكم الذكي وسهولة التشغيل
تم تجهيز الجهاز بنظام تحكم PLC مؤتمت بالكامل وشاشة HMI تعمل باللمس، مما يتيح إدارة العمليات الرقمية الشاملة. يمكن للمشغلين تكوين المعلمات —مثل سرعة الإنتاج وطول القطع— بلمسة واحدة. إنه يوفر وضعي التشغيل اليدوي والأوتوماتيكي لتلبية متطلبات الإنتاج المتنوعة. يتضمن الجهاز نظام مراقبة وتحذير من الأخطاء في الوقت الفعلي؛ حيث يقوم الجهاز تلقائيًا بتشغيل إنذار ويعرض السبب المحدد لأي عطل. يمكن للمشغلين أن يصبحوا ماهرين بما يكفي للعمل بشكل مستقل بعد 1–2 يوم فقط من التدريب، مما يقلل بشكل كبير من متطلبات المهارات.
المعايير الفنية
غرض | المعلمة
المواد القابلة للتطبيق | Q235A، B610L، HC700LA (قوة الخضوع ≥700 ميجا باسكال)، إلخ.
سمك المادة | 1.5–3.0 مم
أبعاد المقطع العرضي للمنتج | ≤100 مم × 100 مم
هيكل آلة التشكيل | علبة تروس على شكل قوس + محرك مشترك عالمي
مادة عمود الأسطوانة | 40Cr، مطفأة ومقواة (HB 220–260)
قطر العمود | Φ90 مم / Φ110 مم
معالجة عمود الأسطوانة | الخراطة باستخدام الحاسب الآلي متبوعة بالطحن الأسطواني الدقيق
ماركة المحامل | محامل هاربين (HRB)
قوة محرك التشكيل الرئيسي | 22 كيلو وات × 2
قوة محرك الحركة الجانبية | 0.75 كيلو وات × 2 وحدة + 1.5 كيلو وات × 1 وحدة
سرعة خط التشكيل | 0–15 م/دقيقة (السرعة الفعلية تعتمد على طول قطعة العمل)
عدد تمريرات التشكيل | 22 تمريرة (بما في ذلك التقويم)
ضبط حامل الأسطوانة الرأسي | ضبط بمسمار واحد؛ تغيير الأسطوانة ذات الوصول العلوي
مادة عمود الأسطوانة الرأسية | 40Cr؛ مُخمّد ومُقسّى → خراطة دقيقة → تبريد عالي التردد → طحن
سمك التدحرج | 1.5–3.0 مم
مواد الدرفلة | صفائح مدرفلة على الساخن، صفائح مدرفلة على البارد
مادة الأسطوانة | Cr12MoV، مطفأة (HRC 58–62)
معالجة الأسطوانة | الخراطة باستخدام الحاسب الآلي (ضمان الانحراف الشعاعي وتفاوتات التركيز)
أكمام فاصلة | مصنوعة من أنابيب ذات جدران سميكة؛ تضمن التفاوتات الهندسية
واقيات السلامة | أغطية واقية مثبتة على جانب القيادة
آلية فرد الشعر | وحدة فرد شعر متخصصة تضمن استقامة المنتج
نموذج اللحام بالليزر | HY-C10000W
الحد الأقصى لقوة الليزر | 10000 واط
هيكل النشر | التتبع المؤازر + النشر
قوة محرك النشر | 11 كيلو وات (مخفض تروس سلسلة K)
عدد المناشير | 1
تركيبات التثبيت | تثبيت ثنائي الأسطوانة
قوة محرك السيرفو | 4.5 كيلو وات
قاعدة آلية النشر: تخفيف الضغط بعد اللحام (الاهتزاز أو التلطيف) لألواح الفولاذ الكربوني؛ التصنيع عبر مركز تصنيع جسري CNC
مواد الأنابيب المقطوعة بالمنشار: Q235A-3.0، Q235A-2.5، B610L-2.5، HC700LA-2.0
نظام التحكم: نظام التحكم PLC الأوتوماتيكي
المشغلون: 1–2 شخص
عملية الإنتاج
فك اللفائف الهيدروليكي → القص واللحام التناكبي → التسوية → التغذية المؤازرة والتثقيب → التغذية الموجهة → تشكيل اللفائف → القطع بالمنشار البارد مع التتبع المؤازر → التكديس التلقائي
عملية | وصف
فك اللفائف الهيدروليكي | يدعم جهاز فك اللفائف الهيدروليكي اللفائف الفولاذية ويضمن تغذية مستقرة؛ ويمكن تخصيص أقصى سعة تحميل.
القص واللحام الطرفي | يتيح القص واللحام الطرفي التلقائي لأطراف الملف الإنتاج المستمر دون إيقاف الخط.
التسوية | تقوم آلة التسوية متعددة الأسطوانات بإجراء تسوية دقيقة للتخلص من الإجهاد الداخلي للمواد وضمان دقة التشكيل.
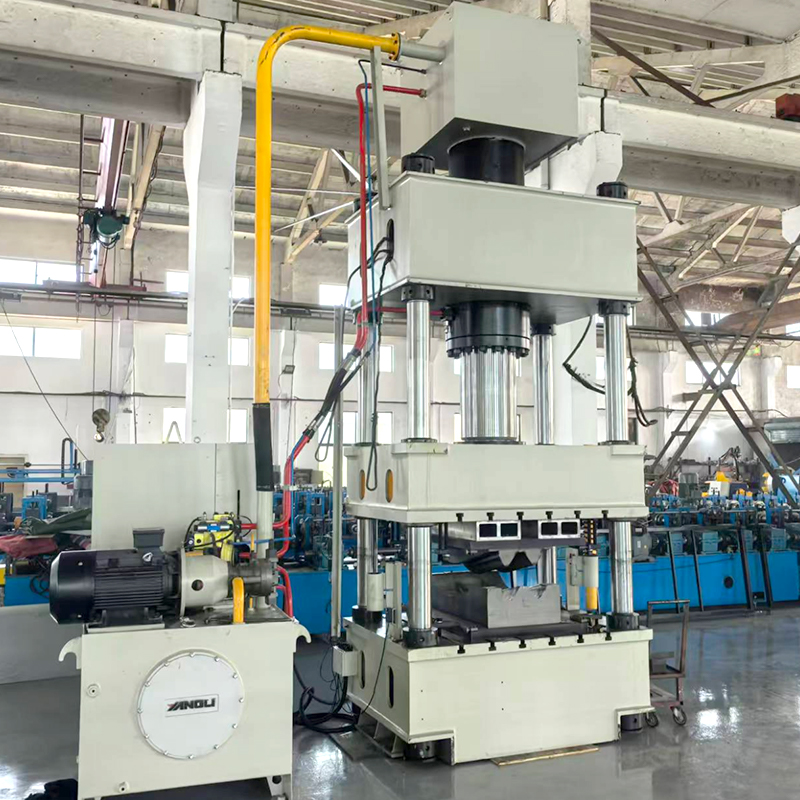
التغذية والتثقيب المؤازر | يضمن نظام المؤازر تحديد المواقع بدقة؛ تقوم آلة الضغط بإجراء التثقيب لثقوب التثبيت وفتحات التوصيل وما إلى ذلك.
التغذية الموجهة | يضمن التوجيه والمحاذاة التلقائية للمواد دخول الشريط الفولاذي إلى وحدة التشكيل الرئيسية في الموضع الصحيح.
تشكيل الأسطوانة | تشكيل الأسطوانة الباردة التدريجي على 22 مرحلة (بما في ذلك التقويم) يشكل تدريجيًا صفائح الفولاذ عالية القوة في شكل العارضة الرئيسية.
القطع بالمنشار البارد بتقنية التتبع المؤازر | يقوم نظام التتبع المؤازر بمزامنة القطع، مما يسمح بالقطع بطول ثابت دون إيقاف الخط.
التكديس التلقائي | يتم تكديس المنتجات النهائية تلقائيًا وتفريغها بدقة.
مجالات التطبيق
تُستخدم مقاطع عوارض الهيكل التي تنتجها معدات تشكيل الدرفلة الباردة للسيارات على نطاق واسع في المجالات التالية:
إطارات المركبات التجارية: عوارض طولية وعرضية للشاحنات الثقيلة والمتوسطة والخفيفة —عارضة الهيكل هي المكون الهيكلي الأساسي الذي يدعم الوزن الإجمالي للمركبة.
هياكل هيكل مركبات الركاب: عوارض التعزيز والعوارض الطولية لسيارات السيدان وسيارات الدفع الرباعي— يضمن التشكيل عالي الدقة أداء سلامة الهيكل.
المركبات التي تعمل بالطاقة الجديدة: مكونات هيكلية إطارية للشاحنات والحافلات الكهربائية — تصميمات خفيفة الوزن مناسبة لنماذج المركبات التي تعمل بالطاقة الجديدة.
المركبات ذات الأغراض الخاصة والمتخصصة: إطارات الشاحنات القلابة، وشاحنات خلط الخرسانة، والشاحنات الصندوقية، وغيرها من المركبات المتخصصة— تضمن العوارض عالية القوة القدرة على تحمل الأحمال.
مكونات السيارات: الأجزاء الهيكلية للإطار مثل الأعضاء المتقاطعة والقضبان الجانبية والعوارض.
آلات البناء: مكونات هيكل الهيكل لمركبات البناء — عوارض فولاذية عالية القوة مناسبة لظروف التشغيل ذات الأحمال الثقيلة.
توقعات السوق
مع التطور المستمر لصناعة السيارات العالمية، يشهد سوق معدات التشكيل بالدرفلة الباردة للقضبان الجانبية لهياكل السيارات نموًا مطردًا.
النمو المستمر في إنتاج ومبيعات السيارات: باعتبارها أكبر منتج للسيارات في العالم، تحتل الصين باستمرار المرتبة الأولى عالميًا من حيث حجم الإنتاج والمبيعات السنوي. يتجاوز الإنتاج والمبيعات السنوية للشاحنات الثقيلة 1.2 مليون وحدة. يؤدي التطور السريع للمركبات التجارية ومركبات الطاقة الجديدة إلى زيادة مستدامة في الطلب على المكونات الهيكلية للهيكل، وبالتالي تعزيز الطلب على معدات تشكيل السكك الحديدية الجانبية عالية الجودة.
تدفع اتجاهات تخفيف الوزن تطبيق الفولاذ عالي القوة: يقلل الفولاذ عالي القوة من وزن المكونات واستهلاك الوقود؛ وهو يمثل الاتجاه المستقبلي لتطوير الفولاذ الهيكلي ويتماشى مع متطلبات الحفاظ على الطاقة وخفض الانبعاثات الدولية والمحلية. لقد كانت الملفات المدرفلة على الساخن فائقة القوة (درجة 700 ميجا باسكال وما فوق) محورًا رئيسيًا للأبحاث الدولية في صفائح الفولاذ الرقيقة فائقة القوة في السنوات الأخيرة. مع استخدام الفولاذ عالي القوة على نطاق واسع في القضبان الجانبية للسيارات، يستمر الطلب على معدات التشكيل بالدرفلة الباردة القادرة على معالجة مثل هذه المواد (على سبيل المثال، HC700LA بقوة خضوع ≥700 ميجا باسكال) في الارتفاع.
معايير ومواصفات الصناعة: يحدد معيار الصناعة YB/T 4623-2017، *المقاطع الفولاذية المشكلة على البارد للقضبان الجانبية للسيارات*، الأبعاد والأشكال والمتطلبات الفنية لهذه المكونات. يوفر المعيار الوطني GB/T 6726-2008، *الأبعاد والشكل والوزن والانحرافات المسموح بها للمقاطع الفولاذية المشكلة على البارد للسيارات*، أساسًا تقنيًا موحدًا للصناعة. يفرض تنفيذ هذه المعايير متطلبات دقة أعلى على معدات التشكيل بالدرفلة الباردة.
الاتجاهات في التصنيع المرن: تتيح ورش العمل الرقمية للتصنيع المرن للقضبان الجانبية للسيارات —التي تشتمل على معدات مثل خطوط تشكيل اللفات CNC وخطوط قطع البلازما الروبوتية— إنتاج نماذج مختلطة مرنة وفعالة ونحيفة وخضراء وذكية. تقوم خطوط التشكيل المرنة بالدرفلة الباردة بمعالجة الملفات ذات العرض الثابت من خلال مراحل فك اللف والتسوية قبل تشكيلها على البارد في قضبان جانبية للشاحنة على شكل حرف U وعوارض تقوية. سرعة خط تشكيل اللفة قابلة للتعديل بشكل مستمر، وتتراوح من 0 إلى 24 م/دقيقة. مع تزايد الطلب على التصنيع المرن والإنتاج الذكي في صناعة السيارات، فإن الحاجة إلى معدات تشكيل الأسطوانات الباردة الذكية عالية الدقة سوف تستمر في النمو.
الخدمة والدعم
تصميم الحلول: اختيار المعدات المخصصة وتخطيط خط الإنتاج بناءً على رسومات منتجات العملاء ومتطلبات السعة والأسواق المستهدفة.
التصنيع المخصص: دعم التخصيص غير القياسي، مع التحكم الكامل في العملية بدءًا من تصميم اللفة وحتى التصنيع الكامل للخط.
التركيب والتشغيل: يتم توفير التدريب على التركيب والتشغيل والتشغيل في الموقع من قبل المهندسين لضمان بدء الإنتاج السريع.
دعم ما بعد البيع: استشارة فنية طويلة الأمد وتوريد قطع الغيار؛ يحمل المهندسون تأشيرات صالحة ومتاحون للخدمة في الموقع في جميع أنحاء العالم في أي وقت.
التحسين المستمر: تتوفر خدمات تعديل المعدات ورفع مستوى القدرات للتكيف مع احتياجات الإنتاج المتغيرة.
لماذا تختارنا
ما يقرب من 20 عامًا من الخبرة في التصنيع: تكنولوجيا ناضجة وعمليات محسنة وجودة موثوقة
خبراء تشكيل الفولاذ عالي القوة: متوافق مع الفولاذ عالي القوة مثل HC700LA (قوة الخضوع ≥700 ميجا باسكال)، ويلبي متطلبات تخفيف الوزن في السيارات
لحام ليزري عالي الطاقة بقدرة 10000 واط: قوة لحام عالية وتشوه ضئيل؛ مثالي للحام الفولاذ عالي القوة
تشكيل دقيق على 22 مرحلة: يشمل التقويم؛ يضمن أبعادًا مقطعية دقيقة ومستقرة واستقامة ممتازة للمنتج
علبة تروس على شكل قوس مع محرك مفصل عالمي: صلابة عالية ودقة عالية وعمر خدمة طويل
نظام بكرات عالي الدقة: بكرات 40Cr مبردة ومقواة؛ مصنعة باستخدام الحاسب الآلي ومطحونة بدقة فائقة؛ مزودة بمحامل HRB
بكرات مطفأة Cr12MoV: صلابة HRC 58–62؛ مصنعة باستخدام الحاسب الآلي لعمر طويل ودقة ثابتة
القطع بالمنشار البارد مع تتبع سيرفو: قطع مستمر عبر الإنترنت دون إيقاف الخط؛ تثبيت وتحديد موضع أسطوانتين موثوق بهما
التحكم الذكي التلقائي بالكامل: أتمتة PLC مع واجهة شاشة تعمل باللمس؛ يمكن تشغيل الخط بأكمله بواسطة 1–2 شخص فقط
الامتثال لمعايير الصناعة: تلتزم المنتجات بشكل صارم بمعايير YB/T 4623-2017 وGB/T 6726-2008
الشركة المصنعة المباشرة: لا يوجد وسطاء؛ نسبة ممتازة من حيث التكلفة والأداء
شبكة الخدمات العالمية: المهندسون يحملون جميع التأشيرات اللازمة؛ قدرات الاستجابة السريعة
 إنجليزي