نظرة عامة على المعدات
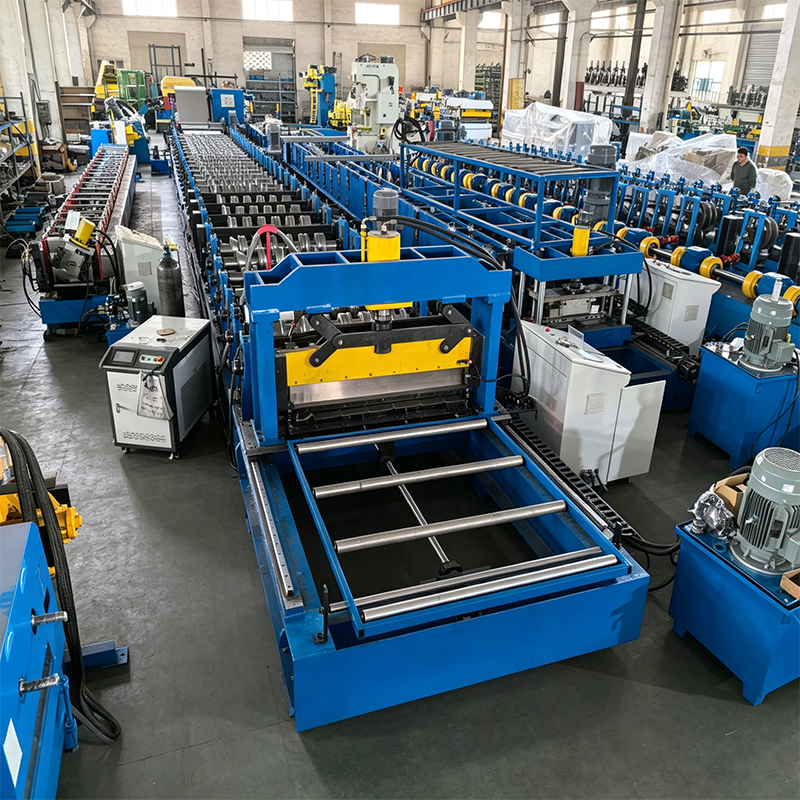
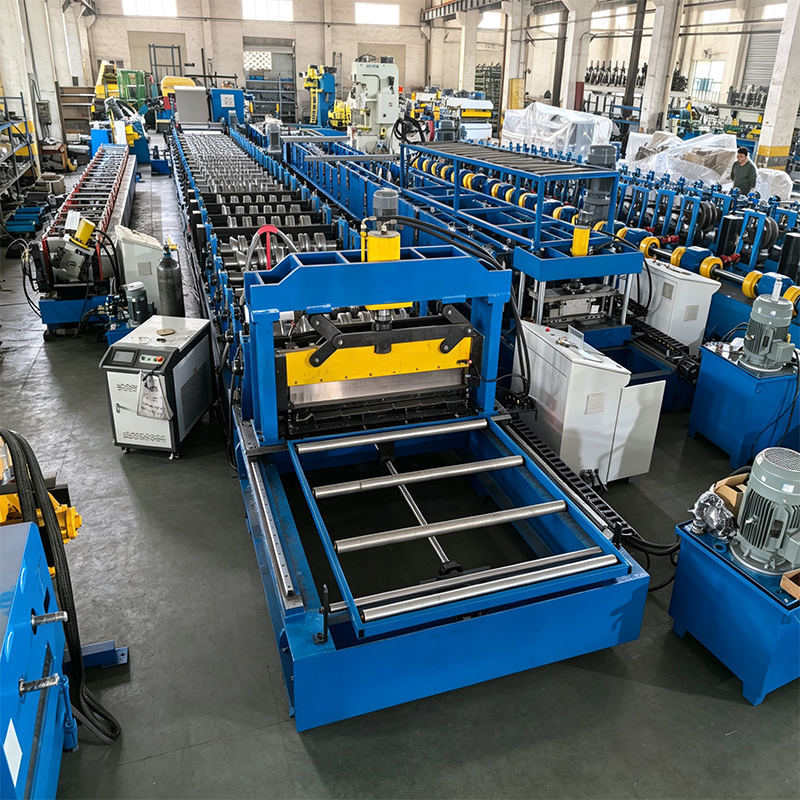
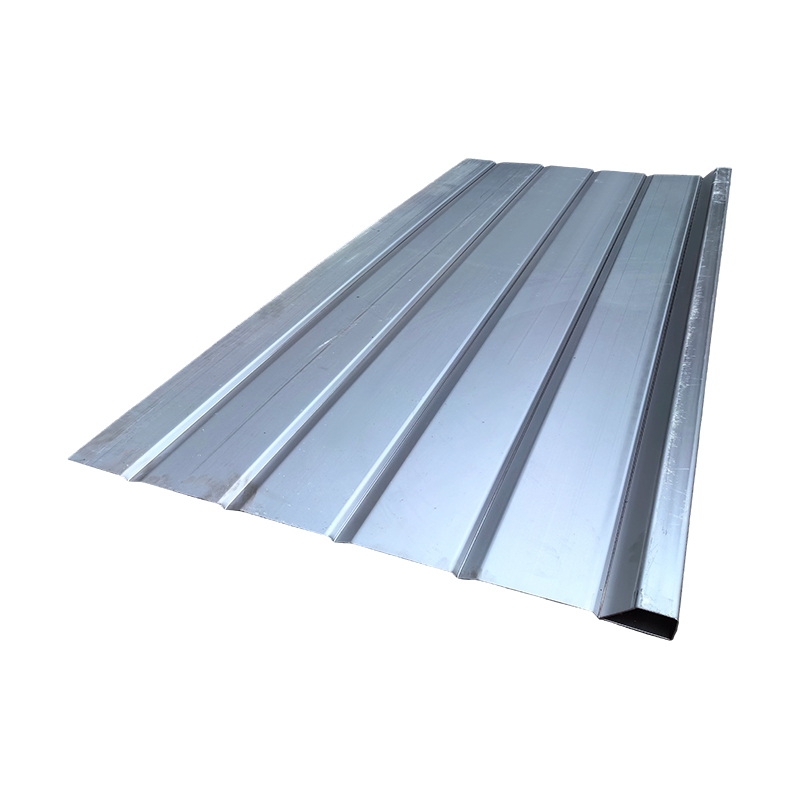
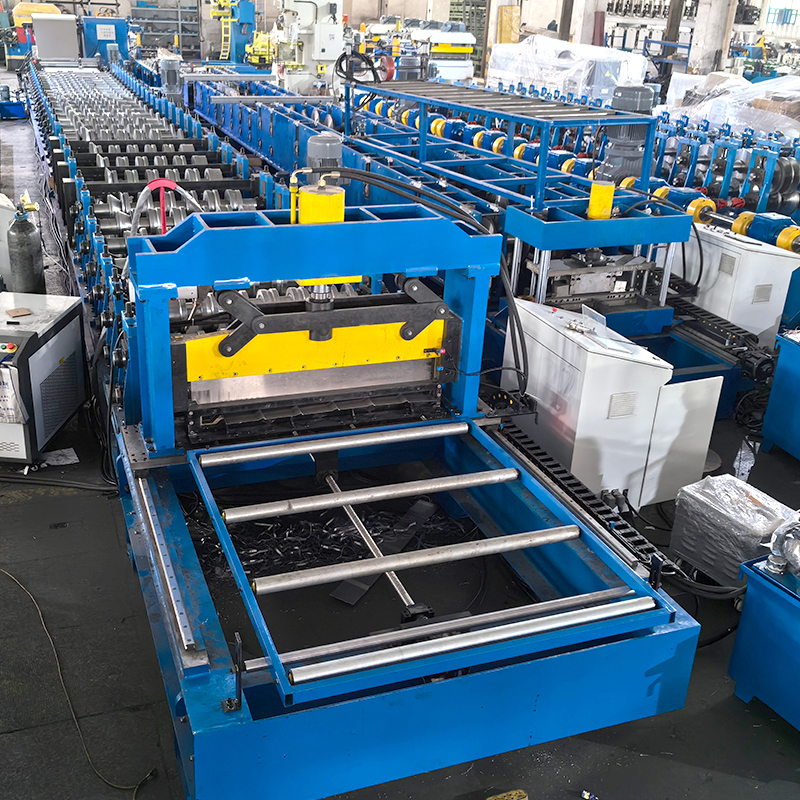
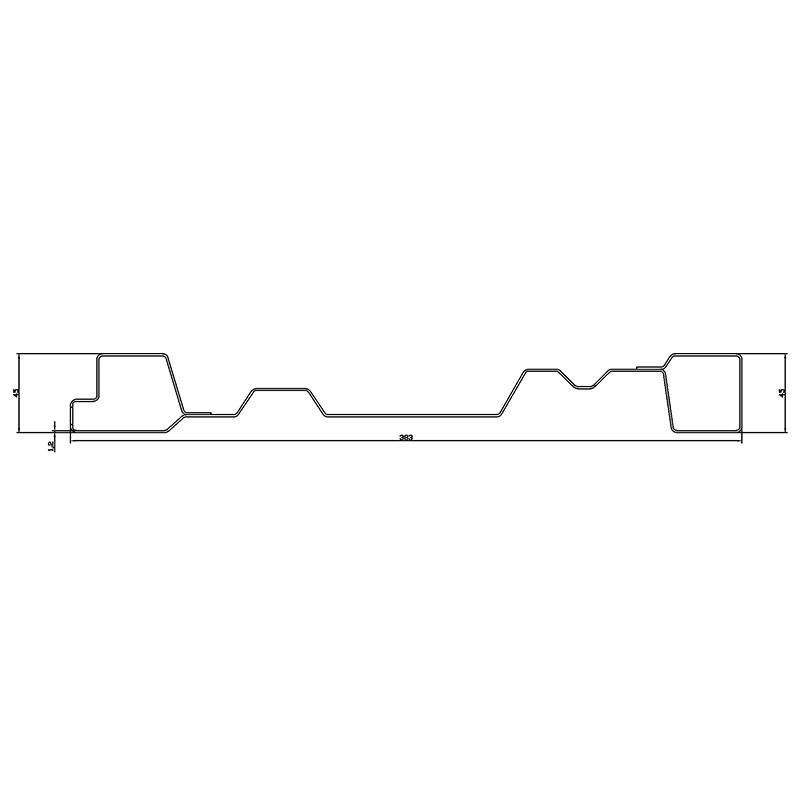
آلة تشكيل إطار نافذة BMW هي خط إنتاج متخصص في التشكيل على البارد لإنتاج مقاطع إطار النافذة لأبواب سيارات الركاب. يعد إطار نافذة السيارة مكونًا أساسيًا لنظام الباب؛ حيث تحدد دقة المقطع العرضي والأبعاد الهندسية بشكل مباشر سلاسة تشغيل زجاج النافذة، والجودة المطابقة لشرائط الختم، وجودة المظهر العام للباب. في الوقت الحالي، تُصنع إطارات نوافذ أبواب السيارات عمومًا من الفولاذ المشكل على البارد. يتم تمديد إطار النافذة وثنيه لتشكيل شكل مكاني قبل لحامه بالباب.
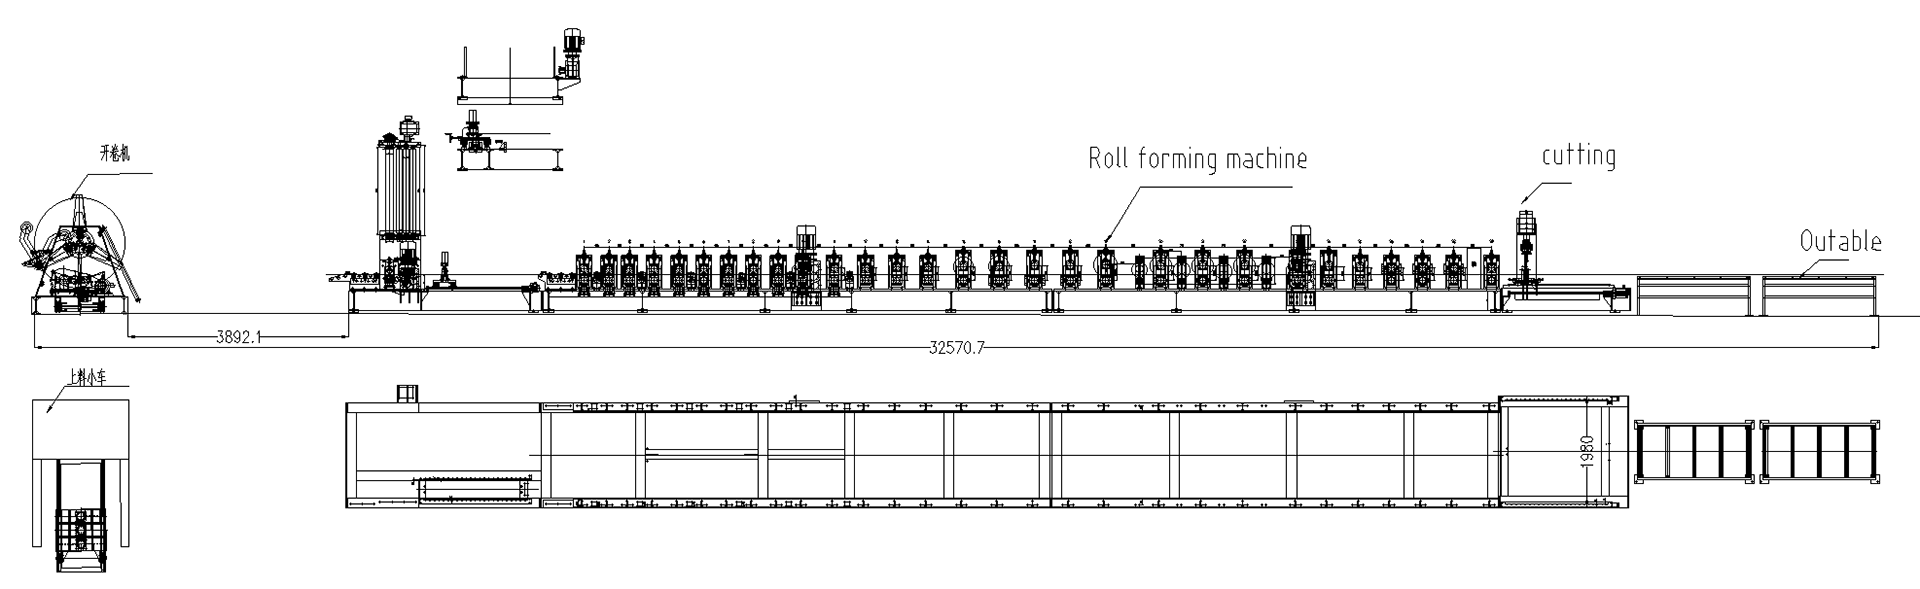
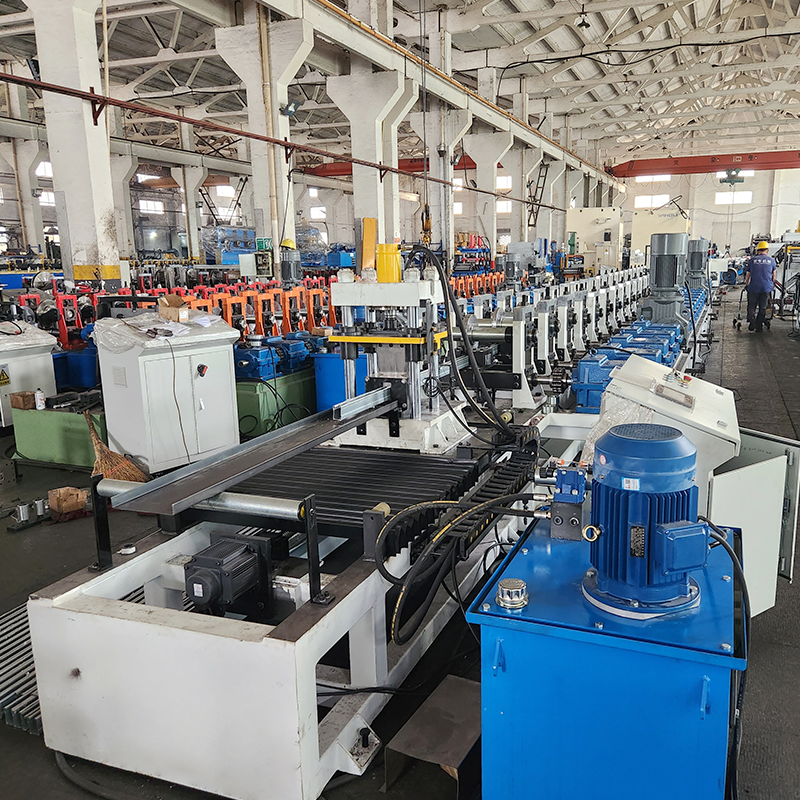
تستخدم هذه المعدات عملية تشكيل الأسطوانة بالثني البارد المستمر، جنبًا إلى جنب مع تقنية ثني الأسطوانة عبر الإنترنت، لإكمال العملية الكاملة للتغذية والتوجيه وتشكيل الأسطوانة والثني والقطع دفعة واحدة، وإنتاج مقاطع إطار نافذة السيارة النهائية مباشرة.
تم أتمتة الخط بأكمله بالكامل باستخدام التحكم PLC وواجهة الإنسان والآلة التي تعمل باللمس. إن العملية برمتها، من التغذية إلى إنتاج المنتج النهائي، تتم بشكل آلي ومستمر. تستخدم المعدات هيكل ناقل حركة من نوع البوابة، وهو صلب ودقيق وله عمر خدمة طويل. هذه المعدات مناسبة لمختلف الصفائح المعدنية، بما في ذلك الفولاذ المدرفل على البارد والفولاذ المجلفن، بسمك 1 مم. تبلغ سرعة التشكيل حوالي 15 مترًا في الدقيقة، وعدد تمريرات التشكيل هو 10-12 (اعتمادًا على قوة المادة الخام). يتطلب الخط بأكمله مشغلًا أو مشغلين اثنين فقط وهو قطعة أساسية من المعدات لمصنعي قطع غيار السيارات لتحقيق إنتاج واسع النطاق وموحد وذكي.
لقد خدمت هذه المعدات بنجاح العلامات التجارية للسيارات الراقية مثل BMW، حيث زودتها بحلول تشكيل الانحناء البارد عالية الجودة لمقاطع إطارات النوافذ. تُستخدم المنتجات على نطاق واسع في العديد من النماذج المنتجة بكميات كبيرة.
المزايا الأساسية ونقاط البيع
(1) محرك علبة التروس من نوع القوس: صلابة عالية، دقة عالية، وعمر طويل
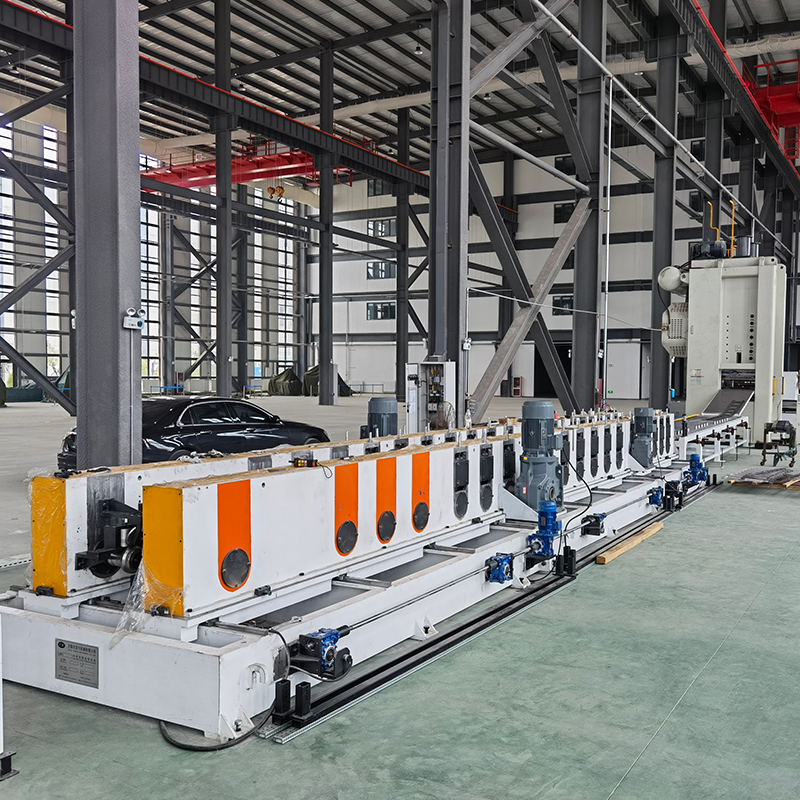
تعتمد آلة التشكيل على هيكل محرك علبة التروس من النوع المقوس، وهي الميزة الأساسية التي تميز هذه المعدات عن معدات محرك السلسلة التقليدية أو معدات محرك لوحة الحائط.
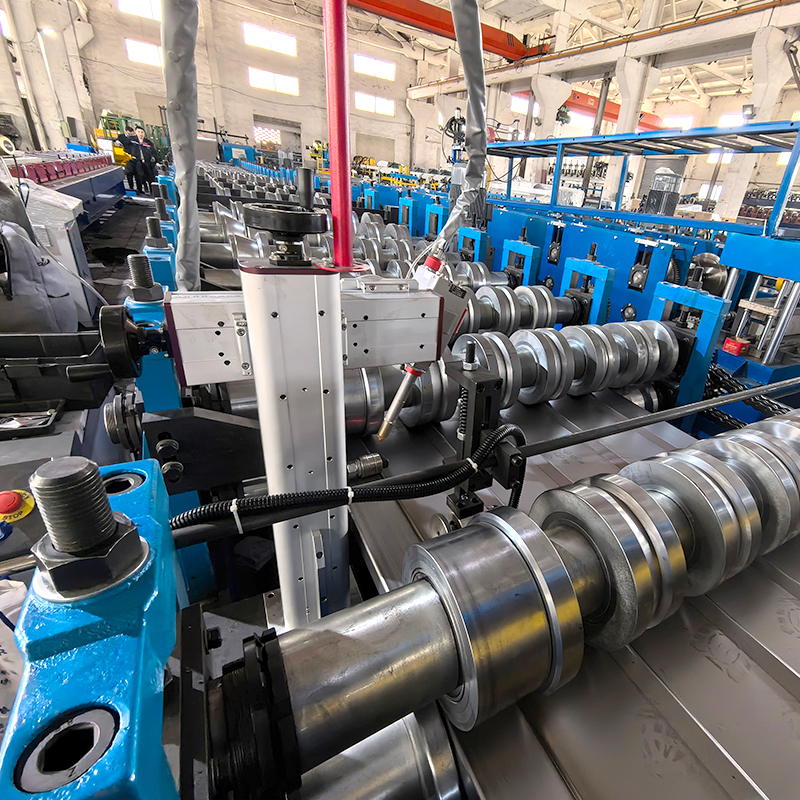
يتمتع محرك علبة التروس بمزايا كبيرة مقارنة بمحرك السلسلة، بما في ذلك ناقل الحركة السلس، والضوضاء المنخفضة، والدقة العالية، والعمر الطويل. يتمتع الإطار من نوع القوس بصلابة عالية ومقاومة جيدة للتشوه، مما يضمن التشغيل المستقر للمعدات في ظل ظروف طويلة الأمد وعالية الكثافة. يتمتع محرك آلة التشكيل بقوة 5.5 كيلو وات، مع طاقة دقيقة وقابلة للتحكم، مما يضمن التشغيل المستقر والفعال للصفائح المعدنية مقاس 1 مم في 10-12 تمريرة تشكيل. يبلغ قطر العمود Φ55 مم، ويتم تصنيعه ثم طحنه لضمان الانحراف الدائري للعمود الرئيسي في كل تمريرة، مما يضع الأساس للتشكيل عالي الدقة.
(2) تشكيل اللفائف بدقة 10-12 تمريرة: أبعاد مقطعية دقيقة ومستقرة
تعتمد آلة التشكيل على عملية تشكيل الانحناء البارد التدريجي متعدد التمريرات من 10 إلى 12 تمريرة (يعتمد العدد المحدد للتمريرات على قوة المادة الخام)، مما يؤدي إلى ثني الصفائح المعدنية تدريجيًا إلى المقطع العرضي القياسي لإطار نافذة السيارة. يستخدم التشكيل بالانحناء البارد نظام تصميم قالب يشكل الفراغ من كلا الجانبين باتجاه المركز، مما يؤدي إلى تشكيل مستقر وتصميم قالب بسيط وتكوين لفة وتعديل سهل. تستخدم اللفائف تصميمًا مشتركًا لللفائف، مما يسهل التجميع والتعديل واستبدال المنتج.
يوفر استخدام الفولاذ المشكل على البارد لإنتاج إطارات أبواب ونوافذ السيارات مزايا كبيرة، بما في ذلك شكل المقطع العرضي العقلاني، وتوزيع الصلابة الموحد، ودقة الأبعاد العالية، وخفة الوزن. بالمقارنة مع عمليات الختم التقليدية، يتطلب تشكيل الانحناء البارد استثمارًا أقل في المعدات الأولية، ويوفر كفاءة إنتاج أعلى، واستخدامًا أعلى للمواد، وارتدادًا أقل للمنتج، وتحكمًا أقوى في الدقة، وجودة أكثر استقرارًا.
سمك التدحرج: 1 مم، يغطي متطلبات سمك إطارات نوافذ سيارات الركاب السائدة
مواد الدرفلة: الفولاذ المدرفل على البارد، والفولاذ المجلفن، وما إلى ذلك، مع قدرة قوية على التكيف مع المواد
قطر العمود: Φ55 مم (يتم تصنيعه ثم طحنه لضمان الانحراف الدائري للعمود الرئيسي في كل تمريرة)
مادة اللفة: فولاذ قالب D2، مطفأ (HRC58-62)
طريقة تصنيع الأسطوانات: تصنيع باستخدام الحاسب الآلي بعد المعالجة الحرارية، وطحن الثقوب الداخلية لضمان دقة الجريان الدائري والشعاعي
دقة الطول: ±1.5 مم، مما يضمن أبعادًا موحدة للمنتج النهائي وجودة مستقرة
(3) آلية الثني عبر الإنترنت (الثني بالدرفلة)، التشكيل لمرة واحدة بدون معالجة ثانوية
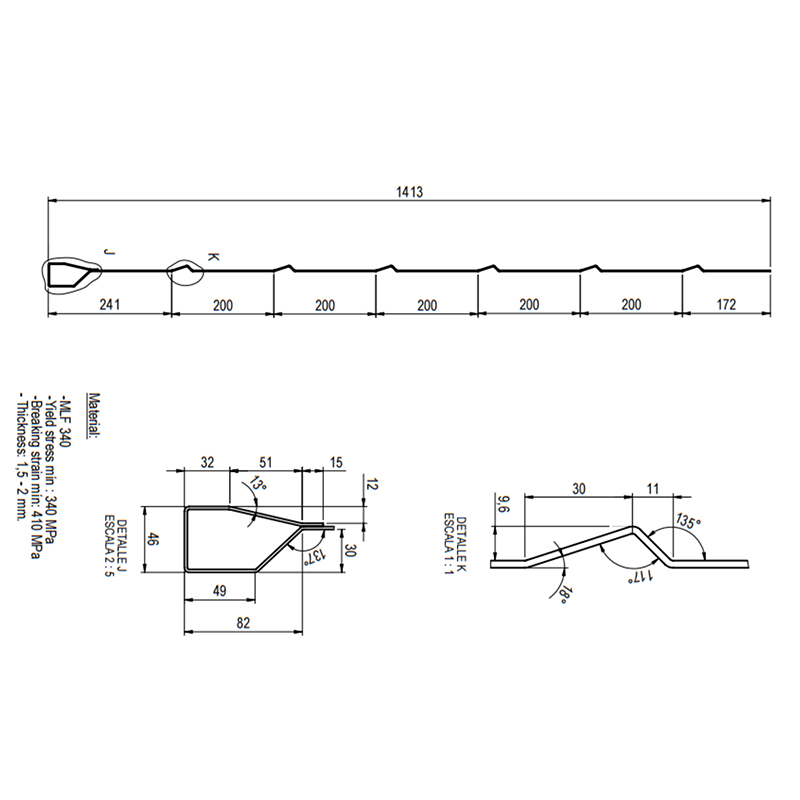
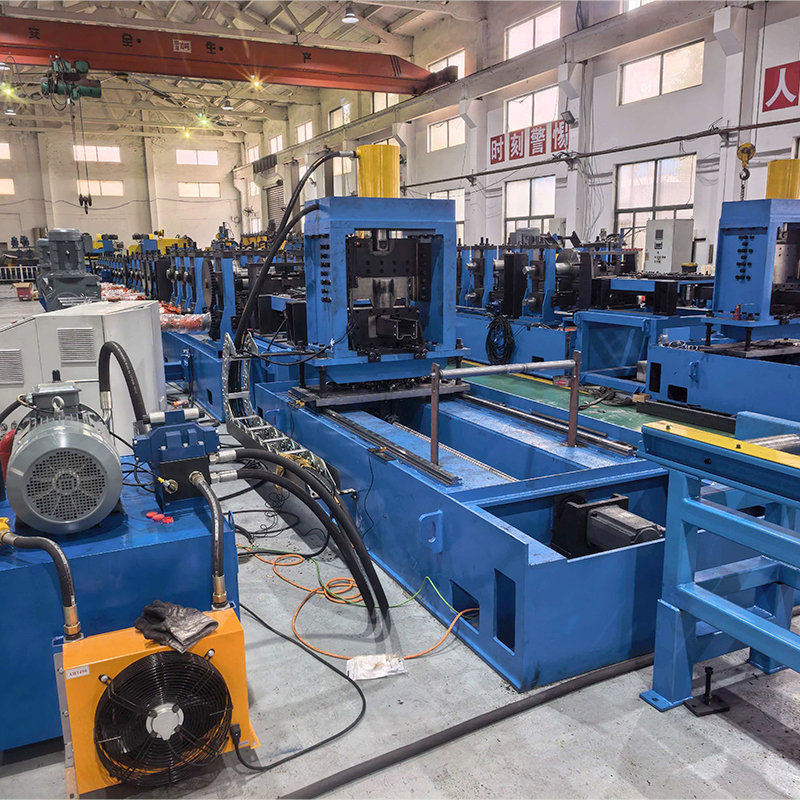
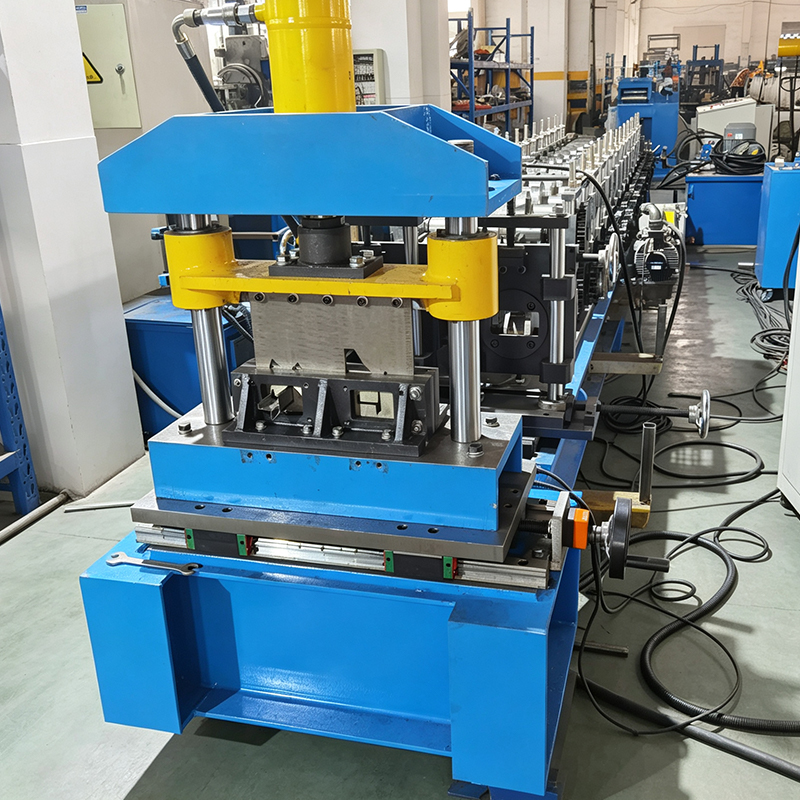
تم تجهيز المعدات بآلية ثني عبر الإنترنت (ثني الأسطوانة)، والتي تكمل بشكل مباشر ثني انحناء ملف إطار النافذة بعد تشكيل الأسطوانة.
بعد الانحناء البارد، تحتاج مقاطع إطار نافذة السيارة إلى الخضوع لعملية التمدد والانحناء لتشكيل شكل مكاني. تدمج هذه المعدات تشكيل اللفائف وثنيها في نفس خط الإنتاج، مما يكمل عملية الثني مباشرة عبر الإنترنت بعد التشكيل، مما يلغي الحاجة إلى معدات ثني منفصلة، والتثبيت الثانوي، والنقل الوسيط. تتم عملية الانحناء بشكل آلي بالكامل، مع انحناء دقيق وقابل للتحكم، ويتوافق تمامًا مع تصميم باب السيارة.
(4) القطع الهيدروليكي بعد التشكيل، القطع السلس
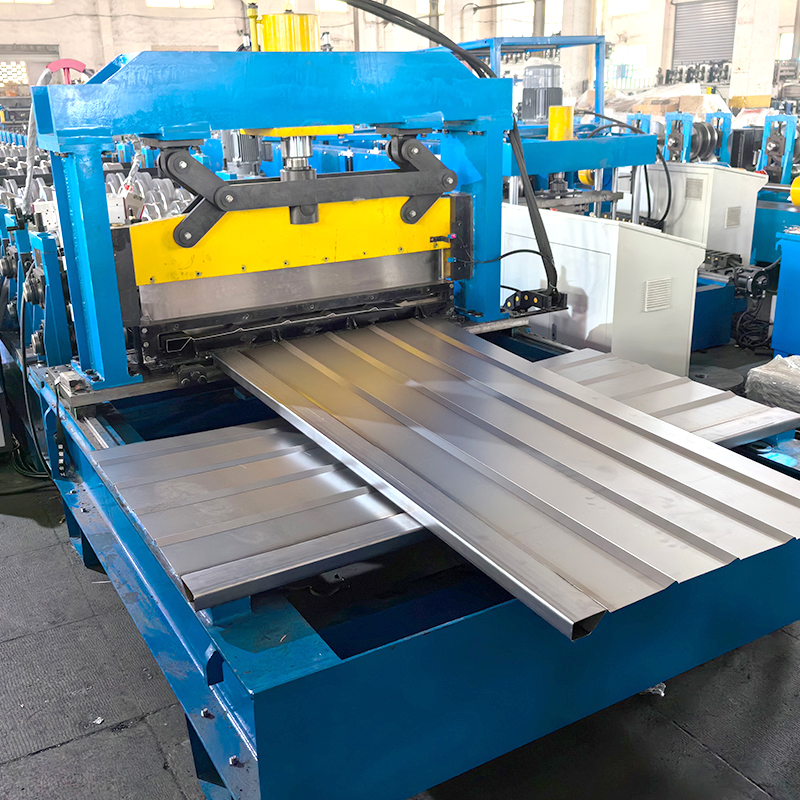
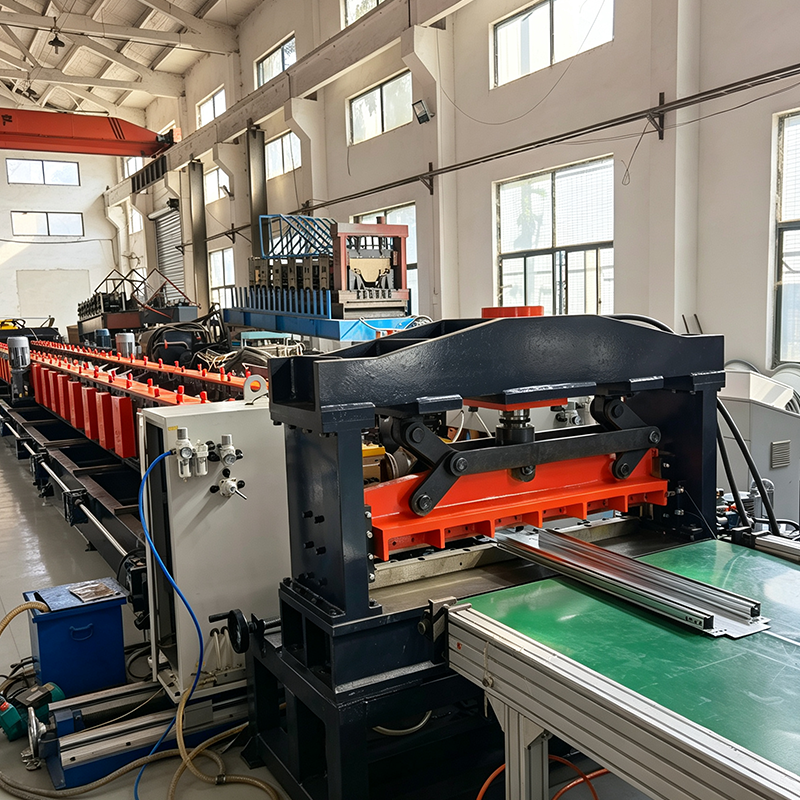
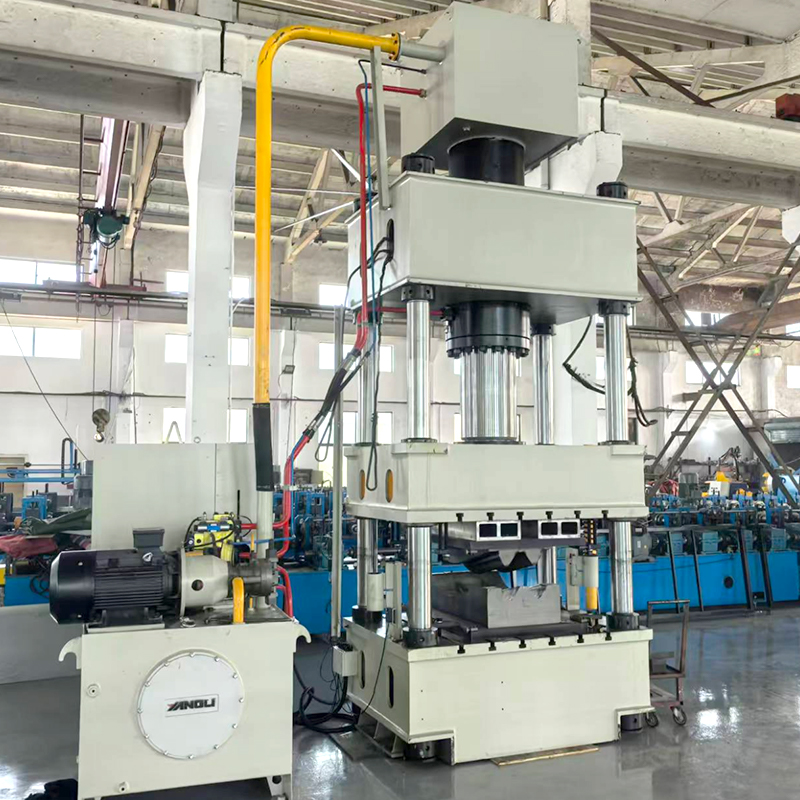
يستخدم النظام القطع الهيدروليكي بعد التشكيل، باستخدام شفرات القص Cr12MoV التي خضعت لمعالجة التبريد (HRC58-62). ويضمن هذا دقة قطع عالية وقطعًا سلسًا، ولا يتطلب أي معالجة إضافية. تتمتع المنتجات النهائية بأبعاد موحدة وجودة مستقرة، مما يضمن بشكل فعال دقة تركيب إطار النافذة في الموقع.
(5) إنتاج عالي الكفاءة، قدرة رائدة
يدمج خط الإنتاج بأكمله العمليات الآلية للتغذية والتشكيل والثني والقطع. تبلغ سرعة خط التشكيل حوالي 15 مترًا في الدقيقة، مما يضمن الكفاءة والاستقرار العاليين. يتطلب الإنتاج الآلي بالكامل مشغلًا أو مشغلين اثنين فقط، مما يزيد الكفاءة عدة مرات مقارنة بطرق المعالجة المجزأة التقليدية.
(6) الفولاذ المشكل على البارد يحل محل الختم التقليدي، وهو اتجاه صناعي
يستخدم الفولاذ المشكل على البارد على نطاق واسع في صناعة تصنيع السيارات. في العديد من موديلات السيارات، تم استبدال الأجزاء المختومة التقليدية بمكونات فولاذية مشكلة على البارد. في الهياكل الحاملة للشاحنات والسيارات والحافلات، يتم استخدام الفولاذ المشكل على البارد كإطارات وعوارض رئيسية وعوارض طولية وعرضية وهيكل العربة والهيكل والجدران الجانبية؛ وفي هياكل الزخرفة الداخلية، يتم استخدامه كقضبان توجيه لإطارات النوافذ الجانبية ومكونات المقاعد. يؤدي استخدام الفولاذ المشكل على البارد لإنتاج إطارات أبواب ونوافذ السيارات إلى إنتاج مقاطع فولاذية ذات أشكال مقطعية معقولة ودقة أبعاد عالية ووزن خفيف.
(7) التحكم الآلي الكامل في PLC، الإنتاج الذكي
يتيح التحكم التلقائي الكامل في PLC مع واجهة الإنسان والآلة التي تعمل باللمس إدارة رقمية كاملة العمليات.
يمكن للمشغلين ضبط المعلمات مثل سرعة الإنتاج وطول القطع وكمية الإنتاج بنقرة واحدة عبر الواجهة.
من الممكن تعيين مجموعات متعددة من مهام بيانات الأجزاء في وقت واحد للإنتاج الآلي.
مزود بنظام مراقبة وإنذار مبكر في الوقت الحقيقي، ويقوم تلقائيًا بإنذار وعرض سبب الخطأ في المواقف غير الطبيعية.
يمكن للمشغلين الجدد العمل بشكل مستقل بعد 1-2 يوم من التدريب.
(8) قوية ومتينة ومستقرة وموثوقة
يتكون سرير الماكينة من ألواح فولاذية ملحومة ويخضع لمعالجة التقسية للتخلص من الضغط الداخلي ومنع تشوه الماكينة.
يتميز إطار التشكيل بهيكل على شكل بوابة، مما يوفر قوة عالية وعمر خدمة طويل.
توفر بكرات D2 المطفأة (HRC58-62) صلابة عالية ومقاومة جيدة للتآكل وعمر خدمة طويل.
توفر شفرات القص المطفأة Cr12MoV (HRC58-62) عمر خدمة طويل ودقة مستقرة.
تستخدم المكونات الكهربائية الرئيسية علامات تجارية مشهورة عالميًا، مما يضمن معدل فشل منخفض وعمر خدمة طويل.
المعايير الفنية
غرض | المعلمة
المواد القابلة للتطبيق | الصفائح المدرفلة على البارد، الصفائح المجلفنة، الخ.
سمك المادة | 1 مم
هيكل آلة التشكيل | نوع الإطار المقوس مع محرك علبة التروس
عدد محطات التشكيل | 10–12 (حسب قوة المواد الخام)
قطر العمود | Φ55 مم (تم تصنيعه وطحنه لضمان دقة الانحراف الشعاعي لكل مغزل)
قوة محرك آلة التشكيل | 5.5 كيلو وات
سرعة خط التشكيل | حوالي 15 مترًا في الدقيقة
مادة الأسطوانة | فولاذ القالب D2، مطفأ (HRC 58–62)
طريقة معالجة الأسطوانة | التصنيع باستخدام الحاسب الآلي بعد المعالجة الحرارية؛ طحن التجويف الداخلي
طريقة الانحناء | ثني الأسطوانة المضمنة
طريقة القطع | القطع الهيدروليكي بعد التشكيل
مادة شفرة القص | Cr12MoV، مطفأة (HRC 58–62)
دقة القطع حسب الطول | ±1.5 مم
نظام التحكم | التحكم الآلي بالكامل PLC
المشغلون | 1–2 شخص
عملية الإنتاج
فك اللفائف → التغذية الموجهة → التشكيل بالدرفلة (10–12 مرحلة) → ثني القوس (ثني الدرفلة) → القطع → التفريغ
خطوة العملية | الوصف
فك اللفائف | قم بتحميل لفائف معدنية على جهاز فك اللفائف لتوفير إمداد مستقر بالمواد.
التغذية الموجهة | يوجه التوجيه الجانبي من نوع الأسطوانة الشريط من كلا الجانبين نحو المركز، مما يضمن الدخول الدقيق إلى وحدة التشكيل الرئيسية.
تشكيل الأسطوانة | 10–12 مرحلة من التشكيل التدريجي بالأسطوانة الباردة (اعتمادًا على قوة المواد الخام) باستخدام بكرات فولاذية D2 مقواة لتشكيل شكل إطار النافذة القياسي تدريجيًا.
ثني القوس (ثني اللفة) | ثني اللفة المضمنة لتشكيل انحناء القوس المطلوب لملف إطار النافذة في تمريرة واحدة.
القطع | القطع الهيدروليكي بعد التشكيل باستخدام شفرات فولاذية صلبة Cr12MoV؛ الدقة ±1.5 مم.
التفريغ | إنتاج المنتجات النهائية؛ التفريغ المنظم.
مجالات التطبيق
تُستخدم مقاطع إطار النافذة التي تنتجها معدات تشكيل الانحناء البارد لإطار نافذة السيارات لدينا على نطاق واسع في المجالات التالية
إطارات النوافذ الزجاجية لأبواب سيارات الركاب: إطارات النوافذ الزجاجية للأبواب لمختلف سيارات السيدان وسيارات الدفع الرباعي والمركبات متعددة الأغراض—يتم ثني مقاطع إطار النافذة على البارد، ثم يتم تمديدها وثنيها لتشكيل شكل مكاني قبل لحامها وتثبيتها على الباب.
إطارات نوافذ المركبات التجارية: إطارات نوافذ الحافلات والشاحنات الخفيفة والمركبات التجارية الأخرى —تتمتع المقاطع الفولاذية المنحنية على البارد بشكل مقطعي معقول ودقة أبعاد عالية.
قضبان توجيه النوافذ: قضبان توجيه زجاج إطار النافذة الجانبية —يتم استخدام الفولاذ المنحني على البارد كقضبان توجيه لزجاج إطار النافذة الجانبية في هيكل الزخرفة الداخلية للمركبة.
إطارات فتحات السقف: إطارات فتحات السقف للسيارات — إنتاج مخصص لملفات تعريف إطارات النوافذ عالية القوة.
دعم العلامة التجارية الراقية: خدم بنجاح شركات صناعة السيارات السائدة والراقية مثل BMW، ومرسيدس بنز، وFAW-Volkswagen، وSAIC-Volkswagen، وSAIC-GM، وفولفو، وجاكوار لاند روفر.
آفاق السوق
مع التطور المستمر لصناعة السيارات العالمية والاتجاه المتزايد نحو تخفيف الوزن، يظهر سوق إطارات نوافذ السيارات المشكلة على البارد نموًا مطردًا.
يتمتع الفولاذ المشكل على البارد بإمكانيات تطبيقية هائلة في صناعة السيارات: لا يزال الفولاذ المشكل على البارد يتمتع بإمكانات سوقية كبيرة في صناعة تصنيع الآلات، وخاصة في صناعة تصنيع السيارات. يشير الفولاذ المشكل على البارد إلى منتجات الفولاذ النهائية ذات الأشكال المقطعية المختلفة والتي يتم تشكيلها عن طريق ثني ألواح أو شرائح الفولاذ في حالة باردة. إنها مادة فولاذية اقتصادية وخفيفة الوزن ورقيقة الجدران. في العديد من موديلات السيارات، تم استبدال الأجزاء المختومة التقليدية بأجزاء فولاذية مشكلة على البارد. أصبحت صناعة السيارات واحدة من أكبر مستخدمي الفولاذ المشكل على البارد.
تتمتع عملية التشكيل على البارد بمزايا كبيرة: تتميز عملية التشكيل على البارد باستثمار أولي منخفض في المعدات، وكفاءة إنتاج عالية، واستخدام عالي للمواد، وانخفاض ارتداد المنتج، وإمكانية التحكم الدقيق القوي، والجودة المستقرة. تعد عملية تشكيل اللفائف تقنية تشكيل الصفائح المعدنية عالية الإنتاجية وموفرة للطاقة وموفرة للمواد.
تأثير عرض العلامة التجارية الراقية: تم استخدام هذه المعدات بنجاح من قبل العلامات التجارية للسيارات الراقية مثل BMW، وتستخدم المنتجات على نطاق واسع في العديد من النماذج المنتجة بكميات كبيرة. يوفر التطبيق الناجح للعلامات التجارية الراقية تأييدًا قويًا للجودة وتأثيرًا توضيحيًا للسوق للمعدات. مع اعتماد المزيد من شركات صناعة السيارات للفولاذ المشكل على البارد ليحل محل الأجزاء المختومة التقليدية، سيستمر الطلب في السوق على معدات التشكيل على البارد لإطارات نوافذ السيارات في النمو.
النمو المستمر في إنتاج السيارات: باعتبارها أكبر منتج للسيارات في العالم، تحتل الصين باستمرار مرتبة بين أكبر المنتجين والبائعين في العالم. يوفر النمو المستمر في إنتاج سيارات الركاب طلبًا مستقرًا في السوق على معدات التشكيل البارد لإطارات نوافذ السيارات.
دعم الخدمة
تصميم الحلول: نحن نقدم اختيارًا مخصصًا للمعدات وتخطيط خط الإنتاج بناءً على رسومات منتجات العملاء ومتطلبات السعة والأسواق المستهدفة.
التصنيع حسب الطلب: نحن ندعم التخصيص غير القياسي. يمكن للعملاء تقديم رسومات مقطعية أو عينات للتخصيص. إن العملية برمتها، من تصميم اللفة إلى تصنيع الآلة بالكامل، هي تحت سيطرتنا.
التركيب والتشغيل: يوفر المهندسون التركيب والتشغيل في الموقع، ويقومون بتدريب المشغلين لضمان الإنتاج السريع.
ضمان ما بعد البيع: الاستشارة الفنية طويلة الأمد وتوريد قطع الغيار. يتمتع المهندسون بشهادات كاملة ويمكنهم تقديم خدمة عالمية في الموقع في أي وقت.
التحسين المستمر: يمكننا تقديم خدمات تعديل المعدات وترقية القدرات وفقًا للتغيرات في احتياجات إنتاج العملاء.
لماذا تختارنا
ما يقرب من 20 عامًا من الخبرة في التصنيع: تكنولوجيا ناضجة، عمليات مثالية، جودة موثوقة
التحقق من العلامة التجارية الراقية: تم تقديم الخدمة بنجاح لعلامات تجارية راقية للسيارات مثل BMW؛ وخضعت جودة المنتج لاختبارات سوقية صارمة.
ناقل الحركة في علبة التروس: صلابة عالية، دقة عالية، عمر طويل، ناقل حركة سلس وموثوق.
10-12 خطوات التشكيل الدقيق: بكرات صلبة D2 (HRC58-62)، مغزل دقيق Φ55 مم، تشغيل CNC + الطحن.
الثني المتكامل المضمن: يتم إكمال تشكيل اللفائف وثنيها في وقت واحد، مما يلغي الحاجة إلى معدات التثبيت الثانوية أو معدات الثني المستقلة.
تصنيع عالي الدقة: دقة الطول ±1.5 مم، وشكل مقطع فولاذي معقول، ودقة أبعاد عالية.
إنتاج عالي الكفاءة: سرعة الخط 15 م/دقيقة، ويمكن لشخص أو شخصين تشغيل الخط بأكمله.
التحكم الذكي: PLC يعمل تلقائيًا بالكامل + تشغيل شاشة تعمل باللمس، إعداد بزر واحد، عد تلقائي.
اتجاه صناعة الصلب المشكل على البارد: استبدال الأجزاء المختومة التقليدية، بما يتماشى مع اتجاه تطوير تخفيف وزن السيارات.
مصنع المصدر: لا يوجد وسطاء، فعالية عالية من حيث التكلفة.
شبكة الخدمة العالمية: شهادات هندسية كاملة، استجابة سريعة.
 إنجليزي